sales@hu-steel.com
 English
 Español
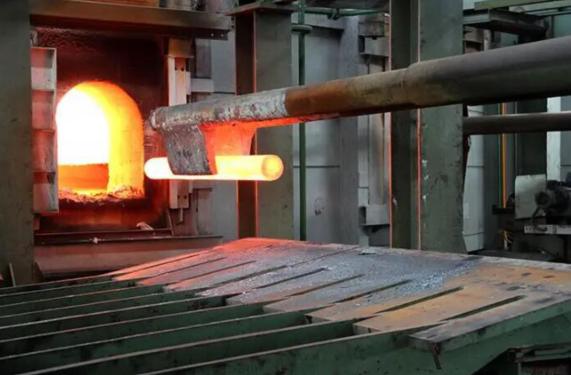
El tubo de acero sin costura laminado en caliente se fabrica calentando una palanquilla sólida por encima de su temperatura de recristalización, para luego perforarla y laminarla hasta obtener una forma hueca. A diferencia de los tubos estirados en frío, el laminado en caliente produce diámetros mayores y paredes más gruesas a un menor costo, lo que lo convierte en la opción preferida para aplicaciones industriales de alta resistencia.
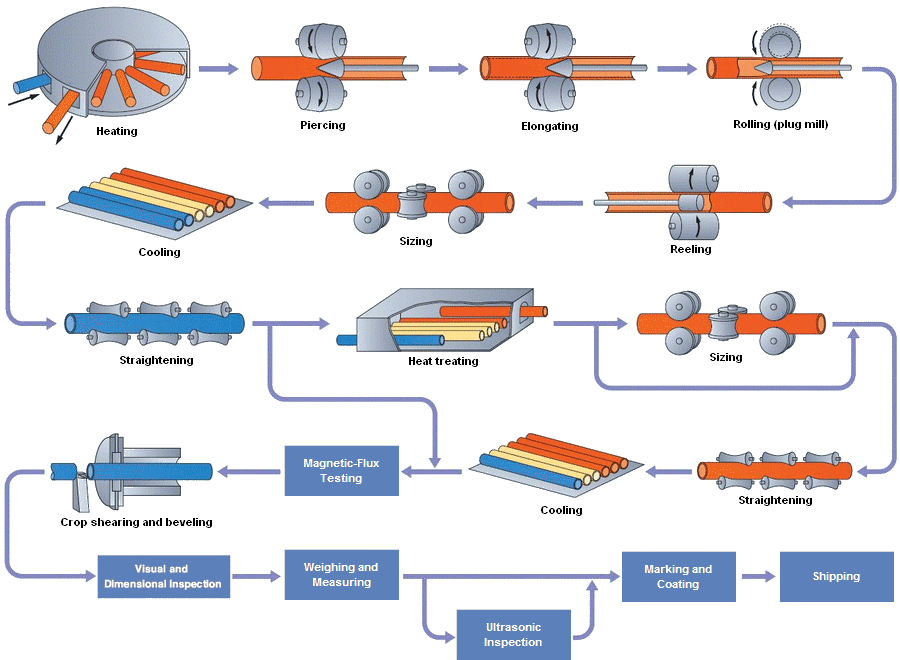
Más específicamente, el proceso comienza calentando palanquillas redondas sólidas en un horno de solera rotatoria a aproximadamente 1200 °C, seguido de la perforación para formar una carcasa hueca, luego el alargamiento, laminado en tapón, dimensionamiento y enfriamiento. La ausencia de soldadura confiere al tubo una resistencia uniforme y un rendimiento constante en toda su estructura.
1. Resistencia uniforme en toda la tubería
Al no tener costura de soldadura ni zonas afectadas por el calor, los tubos sin costura laminados en caliente ofrecen propiedades mecánicas uniformes en toda su longitud. Esto elimina los puntos débiles comunes en las tuberías soldadas, lo que los hace fiables para aplicaciones críticas.
2. Excelente conformabilidad y trabajabilidad
El proceso de laminación en caliente refina la estructura granular del acero, mejorando su ductilidad y facilitando su doblado, bridado y conformado durante la fabricación posterior.
3. Rentabilidad para grandes diámetros y paredes gruesas
La laminación en caliente es el método más económico para producir tubos sin costura de mayor diámetro (normalmente superior a 2″) con paredes más gruesas. Su alta eficiencia de producción lo hace idóneo para pedidos a granel y aplicaciones industriales estándar.
4. Amplia gama de tamaños y materiales disponibles
Los tubos sin costura laminados en caliente están disponibles en una amplia gama de diámetros, espesores de pared y grados de material.
● Diversidad de materiales: El laminado en caliente permite obtener una variedad de materiales, incluyendo acero al carbono (ASTM A106, API 5L), acero aleado y acero inoxidable (ASTM A312).
● Amplio rango de diámetros: El diámetro exterior suele comenzar en 32 mm y puede superar los 1000 mm, un rango difícil de lograr con tubos estirados en frío.
● Amplio rango de espesores de pared: Se pueden producir tubos de acero sin costura de pared gruesa y ultragruesa, alcanzando espesores de decenas o incluso cientos de milímetros. Se utilizan comúnmente en grandes estructuras mecánicas, tuberías principales de centrales nucleares y otras aplicaciones.
5. Rendimiento fiable en condiciones exigentes
La estructura sin costura proporciona una resistencia superior a la presión interna, los ciclos térmicos y las tensiones mecánicas, lo que convierte a los tubos laminados en caliente en la opción preferida para el transporte de petróleo y gas, la generación de energía, los tubos de calderas y las tuberías de plantas químicas.
1. Inclusiones internas y riesgo de delaminación
Las inclusiones no metálicas (como sulfuros, óxidos y silicatos) presentes en el acero pueden incrustarse en el material durante la laminación en caliente, lo que podría provocar delaminación (separación de capas). Esto puede reducir la resistencia a la tracción en la dirección del espesor y provocar desgarros entre capas durante la soldadura. Sin embargo, las prácticas modernas de fabricación de acero y la inspección ultrasónica minimizan eficazmente este riesgo.
2. Tensiones residuales por enfriamiento desigual
El enfriamiento desigual que se produce tras la laminación en caliente genera tensiones residuales internas. Estas tensiones se autoequilibran, pero pueden afectar negativamente al comportamiento de la deformación, la estabilidad estructural y la resistencia a la fatiga, especialmente en productos de mayor sección transversal. Se puede aplicar un tratamiento térmico de alivio de tensiones cuando sea necesario.
3. Tolerancias dimensionales menos precisas
Debido a la dilatación y contracción térmica durante el enfriamiento, los tubos laminados en caliente presentan un control menos preciso del espesor, el ancho y las dimensiones de los bordes en comparación con los productos estirados en frío. La desviación es más pronunciada en tamaños mayores, lo que hace que los tubos laminados en caliente sean menos adecuados para aplicaciones que requieren tolerancias extremadamente ajustadas.
Debido al proceso de laminado en caliente, la longitud de un tubo de acero individual generalmente no es tan larga como la de los tubos soldados de producción continua.
4. Diámetro mínimo y espesor de pared limitados
No se pueden producir tubos de diámetros pequeños (p. ej., < Φ25 mm) ni de paredes delgadas, como los tubos estirados en frío. Los límites de diámetro mínimo y espesor de pared para la producción son relativamente altos.
5. El procesamiento posterior puede requerir la eliminación de incrustaciones de óxido.
Las incrustaciones de óxido que se forman en la superficie después del laminado en caliente requieren eliminación mediante procesos como el arenado y el decapado, lo que aumenta el coste y los pasos del procesamiento posterior.
La secuencia principal del proceso es:
Perforación de tubo redondo → Calentamiento → Perforación → Alargamiento → Laminado (en molino de bolas) → Calibrado → Enfriamiento → Enrollado → Enderezado → Tratamiento térmico → Calibrado → Ensayo de flujo magnético → Enderezado → Enfriamiento → Corte y biselado → Inspección visual y dimensional → Pesaje y medición → Marcado y recubrimiento → Envío.
También se aplica la inspección ultrasónica como ensayo no destructivo adicional.
| Factor | Laminado en Caliente | Trefilado en Frío |
|---|---|---|
| Rango de Diámetro | Mayores (típicamente > 2″) | Menores (típicamente ≤ 2″) |
| Grosor de Pared | Paredes más gruesas | Paredes más delgadas, tolerancias más ajustadas |
| Acabado Superficial | Cascarilla de laminación, estándar | Acabado liso y brillante |
| Precisión Dimensional | Buena, menos precisa | Alta precisión |
| Costo | Más rentable | Costo más elevado |
| Mejor Para | Oleoductos/gasoductos, uso industrial general | Cilindros hidráulicos, maquinaria de precisión |
Nota: Estos son rangos generales; las capacidades reales varían según el equipo del laminador. Para una comprensión completa de ambas rutas de fabricación—desde el calentamiento de palanquillas hasta la inspección final—▶ consulte nuestra: [Guía detallada del Proceso de Fabricación de Tubos de Acero sin Costura], que también cubre en profundidad la producción por trefilado en frío.
Leer más:
● Guía de selección de materiales para tubos de acero al carbono
● Laminado en frío vs. laminado en caliente: Cómo elegir?
● Tubos sin costura estirados en frío
● Tabla de tamaños y pesos de tubos de acero sin costura
Related information