Comprender el proceso de fabricación de tubería de acero sin costura (SMLS) es fundamental para ingenieros, profesionales de compras y gerentes de proyecto involucrados en aplicaciones de alta presión, alta temperatura o críticas. A diferencia de las tuberías soldadas, las tuberías sin costura se fabrican a partir de una palanquilla redonda sólida, sin costuras de soldadura, lo que les confiere una resistencia uniforme y un rendimiento fiable en condiciones extremas.
Esta guía abarca los métodos de fabricación de tubería sin costura tanto por laminación en caliente como por estirado en frío, desde el calentamiento de la palanquilla hasta la inspección final. Asimismo, responde a la pregunta habitual: cómo se fabrica la tubería de acero sin costura? Los procesos descritos son aplicables tanto a tuberías sin costura de acero al carbono como de acero inoxidable; si bien los parámetros específicos, como la temperatura de calentamiento, la velocidad de enfriamiento y las soluciones de decapado, pueden variar según el grado del material, la ruta de producción fundamental se mantiene. Para una visión general, consulte el diagrama de flujo del proceso incluido en este artículo.
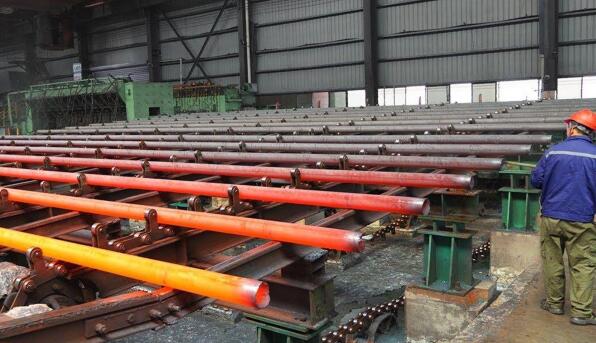
Preparación de la palanquilla
La producción de tuberías sin costura comienza con una rigurosa verificación de la materia prima. Cada palanquilla de acero al carbono se somete a tres inspecciones clave antes de entrar en la línea de laminación en caliente:
1. Análisis de la composición química: garantiza un comportamiento de deformación predecible, una respuesta adecuada al tratamiento térmico y propiedades mecánicas finales fiables.
2. Inspección dimensional: verifica el diámetro (o sección transversal), la longitud, la redondez y la perpendicularidad de la cara frontal de la palanquilla para garantizar una alimentación y un centrado adecuados en el tren de perforación.
3. Inspección superficial: identifica costuras, grietas u otros defectos que podrían propagarse y convertirse en imperfecciones permanentes en la superficie de la tubería durante la perforación y la laminación. Las palanquillas con defectos superficiales se acondicionan (se biselan o se rectifican) antes del calentamiento para garantizar una superficie inicial óptima.
Una vez inspeccionadas y acondicionadas, las palanquillas se introducen en el horno de solera rotatoria y se calientan a aproximadamente 1200 °C, listas para la operación de perforación.
Proceso de fabricación de tubería sin costura laminada en caliente
Diagrama de flujo del proceso de tubería sin costura laminada en caliente:
El siguiente diagrama describe el proceso completo de fabricación, desde el calentamiento de la palanquilla hasta el envío final. Incluye el conformado en caliente (perforación, elongación, laminado de tapón, dimensionamiento), el enfriamiento, el enrollado, el enderezado, el tratamiento térmico, el dimensionamiento secundario, los ensayos no destructivos (flujo magnético y ultrasonidos) y las operaciones de acabado (corte, biselado, verificación dimensional, pesaje, marcado y recubrimiento).
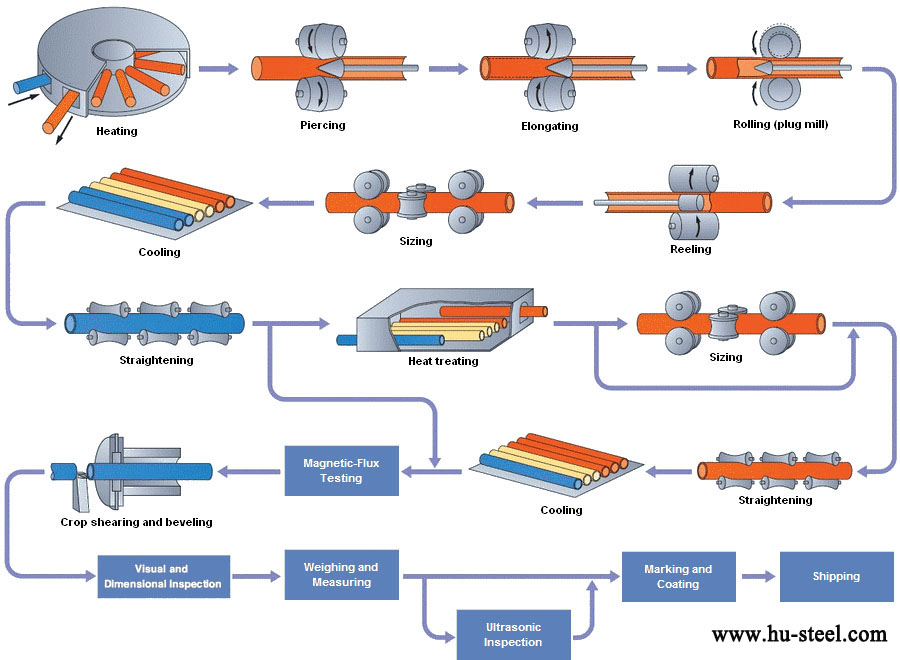
La laminación en caliente se utiliza ampliamente para la fabricación de tuberías sin costura de gran diámetro y es el método más común para producir tuberías de acero sin costura (SMLS). El proceso comienza calentando lingotes redondos sólidos en un horno de solera rotatoria a aproximadamente 1200 °C. El combustible suele ser gas natural, gas de coquería o fueloil pesado.
El lingote calentado se perfora primero para formar una carcasa hueca, luego se alarga y se lamina en un tren de laminación para lograr la precisión dimensional inicial. Un primer paso de dimensionamiento define el diámetro exterior, seguido de un enfriamiento para estabilizar la estructura.
Para mejorar la calidad de la superficie y la redondez, la tubería se somete a un enrollado y luego a un enderezamiento preliminar antes del tratamiento térmico, que ajusta las propiedades mecánicas. Después del tratamiento térmico, un segundo dimensionamiento garantiza la precisión dimensional final.
Para el control de calidad, la tubería se somete a una prueba de fugas de flujo magnético (complementada con inspección ultrasónica) para detectar defectos superficiales e internos. Un último paso de enderezamiento y enfriamiento prepara la tubería para las operaciones de acabado.
El acabado incluye el desbaste y el biselado de los extremos de los tubos, seguido de una inspección visual y dimensional, pesaje y medición, y finalmente el marcado y recubrimiento. Los tubos terminados se empaquetan y envían a los clientes.
Este proceso integral garantiza que cada tubo cumpla con los estrictos requisitos de industrias como la petrolera y gasística, la de generación de energía y la de ingeniería mecánica.
Proceso de fabricación de tubos y tuberías sin costura estirados en frío
Para aplicaciones que requieren tolerancias más estrictas, un mejor acabado superficial o diámetros más pequeños, se utiliza el proceso de estirado en frío. El estirado en frío es el método preferido para la fabricación de tubos sin costura, ya que ofrece tolerancias más ajustadas, un mejor acabado superficial y mejores propiedades de alargamiento. El proceso de producción típico es el siguiente:
△ Tubo laminado en caliente → Recocido (ablandamiento para el trabajo en frío) → Decapado (eliminación de cascarilla) → Redondeo (reducción de extremos para la entrada en la matriz) → Estirado en frío (múltiples pasadas, reducción de diámetro exterior y espesor de pared) → Tratamiento térmico (propiedades mecánicas finales) → Enderezado → Inspección (dimensional + NDT) → Marcado → Envío
Durante el trefilado en frío, el tubo se hace pasar a través de una matriz y sobre un mandril para reducir su diámetro exterior y el espesor de pared con alta precisión. Es posible realizar múltiples pasadas, con recocidos intermedios entre ellas para eliminar el endurecimiento por deformación y restaurar la ductilidad. Por lo general, los tubos trefilados en frío presentan mayor precisión y un mejor acabado superficial que los tubos laminados en caliente. El tratamiento térmico final confiere las propiedades mecánicas requeridas, tras lo cual se llevan a cabo operaciones de enderezado e inspecciones exhaustivas para garantizar la precisión dimensional y la calidad. Este proceso permite obtener tubos con un acabado superficial superior, tolerancias ajustadas y mejores prestaciones mecánicas, resultando ideales para sistemas hidráulicos, maquinaria de precisión e instrumentación de alta presión.
▶ Para una explicación detallada paso a paso del proceso de estirado en frío y sus ventajas, consulte: [Tubos de acero sin costura estirados en frío].
Control de calidad y características de procesamiento de tubería sin costura (SMLS)
Durante todo el proceso de fabricación de tuberías sin costura, se mantiene un estricto control de calidad. Los principales métodos de inspección incluyen:
● Inspección dimensional: Se verifica el diámetro exterior, el espesor de pared y la longitud para garantizar el cumplimiento de las especificaciones.
● Ensayo hidrostático: Se verifica la integridad de la presión sometiendo la tubería a presión interna.
● Ensayos no destructivos: La tubería se somete a pruebas de fugas de flujo magnético para detectar defectos superficiales y subsuperficiales, complementadas con ensayos ultrasónicos (UT) para la detección de defectos internos. Los ensayos por corrientes de Foucault (ET) también están disponibles como opción adicional según las especificaciones.
● Inspección visual: Se verifican defectos superficiales como grietas, rayones y picaduras.
● Verificación de materiales: Se garantiza que la composición química y las propiedades mecánicas cumplan con los estándares requeridos (por ejemplo, ASTM A106 para acero al carbono, ASTM A312 para acero inoxidable, API 5L).
Características de procesamiento y rentabilidad:
El laminado en caliente es un método rentable para producir tuberías de mayor diámetro, mientras que el estirado en frío ofrece una alta precisión y mejores propiedades mecánicas. La elección del proceso adecuado depende de las tolerancias requeridas, el acabado superficial y el presupuesto.
Cómo elegir la tubería sin costura adecuada?
Comprender cómo se fabrican las tuberías de acero sin costura le ayudará a tomar decisiones informadas al seleccionar las tuberías para su proyecto. Estas son algunas consideraciones clave:
|
Factor
|
Tubería sin costura laminada en caliente
|
Tubería sin costura estirada en frío
|
|
Rango de diámetros
|
Diámetros mayores (típicamente > 2″)
|
Diámetros menores (típicamente ≤ 2″)
|
|
Espesor de pared
|
Paredes más gruesas disponibles
|
Paredes más delgadas con tolerancias más ajustadas
|
|
Acabado superficial
|
Estándar, puede tener cascarilla
|
Acabado liso y brillante
|
|
Precisión dimensional
|
Buena, pero menos precisa
|
Mayor precisión
|
|
Costo
|
Más rentable para tamaños estándar
|
Mayor costo debido al procesamiento adicional
|
|
Aplicaciones típicas
|
Industrial general, oleoductos/gasoductos
|
Cilindros hidráulicos, maquinaria de precisión
|
Nota: Estos son rangos generales; las capacidades reales varían según el equipo de la fábrica.
▶ Para obtener una guía completa sobre tipos, normas y criterios de selección, consulte [Qué es la tubería de acero sin costura?].
Por qué elegir tubería sin costura?
En resumen: la ausencia de soldadura significa la ausencia de puntos débiles relacionados con la soldadura.
Este hecho, por sí solo, confiere a la tubería sin costura varias ventajas reales en aplicaciones exigentes:
● Resistencia uniforme en toda su extensión: no hay zonas afectadas por el calor ni juntas de soldadura de las que preocuparse.
● Soporta presiones más altas: la estructura continua resiste mejor bajo alta presión interna.
● Mayor resistencia a la fatiga: ofrece un rendimiento más fiable bajo cargas cíclicas y ciclos térmicos.
● La ausencia de soldadura significa que no hay corrosión localizada en la zona de soldadura, un punto de fallo común en las
tuberías soldadas.
Por eso, encontrará tubería de acero sin costura especificada para la transmisión de petróleo y gas a alta presión, tubos de calderas, tuberías de plantas químicas y sistemas hidráulicos; en cualquier lugar donde una soldadura represente un riesgo que no se desee correr.
Preguntas frecuentes:
P1. Cuál es la diferencia entre la tubería sin costura (SMLS) y la tubería soldada?
R: La tubería sin costura se forma a partir de una pieza sólida sin soldadura, lo que le confiere una resistencia uniforme. La tubería soldada se forma a partir de una tira o placa que se lamina y suelda a lo largo de la costura. La ausencia de soldadura significa que la tubería sin costura no tiene zonas afectadas por el calor ni juntas de soldadura, puntos comunes de falla bajo alta presión o cargas cíclicas.
P2: Cuál es la diferencia entre las tuberías y tubos sin costura laminados en caliente y los estirados en frío?
R: El laminado en caliente se realiza por encima de la temperatura de recristalización (aproximadamente 1.200 °C) y produce diámetros mayores con paredes más gruesas. El estirado en frío se lleva a cabo a temperatura ambiente y genera diámetros menores, con tolerancias más ajustadas y un acabado superficial más liso. Asimismo, el estirado en frío aumenta el alargamiento y mejora las propiedades mecánicas. Por lo general, los tubos estirados en frío tienen un coste más elevado debido a las etapas de procesamiento adicionales.
P3. Qué materiales son adecuados para la fabricación de tuberías sin costura?
R: Tanto el acero al carbono como el acero inoxidable son adecuados. Los grados comunes de acero al carbono incluyen ASTM A106 y API 5L; los grados comunes de acero inoxidable incluyen ASTM A312. Si bien los parámetros específicos, como la temperatura de calentamiento, la velocidad de enfriamiento y las soluciones de decapado, varían según el material, el proceso de producción fundamental se mantiene.
P4. Qué rango de diámetros pueden alcanzar los tubos de acero sin costura?
R: Los tubos sin costura laminados en caliente suelen tener un diámetro exterior de 32 mm o más. Los tubos sin costura estirados en frío pueden alcanzar diámetros mucho menores, de hasta 6 mm o incluso 5 mm, con un espesor de pared de tan solo 0,25 mm.
P5. Por qué el estirado en frío requiere múltiples pasadas con recocido intermedio?
R: La deformación en frío provoca endurecimiento por deformación: la dureza aumenta, pero la plasticidad disminuye. El recocido intermedio entre pasadas restaura la ductilidad, alivia las tensiones residuales y previene el agrietamiento durante el estirado posterior.
P6. Cómo se fabrica la tubería sin costura?
R: La tubería sin costura se fabrica calentando un lingote cilíndrico macizo a aproximadamente 1.200 °C, perforándolo para formar un cuerpo hueco y, posteriormente, laminándolo o estirándolo hasta alcanzar las dimensiones finales. No interviene ningún proceso de soldadura en ninguna de las etapas, lo que garantiza una resistencia uniforme y un rendimiento fiable.
△ Necesita tubos de acero sin costura para su proyecto?
HSCO Steel suministra tubos de acero sin costura de alta calidad fabricados según las normas ASTM A106 GR.B, ASTM A312 (304/316), API 5L y otras normas internacionales. Nuestros tubos sin costura están disponibles en una amplia gama de tamaños y materiales para satisfacer las necesidades de su proyecto. Contacte con nuestro equipo para obtener asistencia técnica y un presupuesto competitivo.
Recursos relacionados:
● Tubos de acero sin costura laminados en caliente
● Tubos sin costura estirados en frío
● Tabla de tamaños y pesos de tubos de acero sin costura
● Tipos de tubos de acero al carbono sin costura
● Qué significan las siglas SMLS en tuberías? sales@hu-steel.com
 English
 Español