Al comprar
tubería ERW (soldada por resistencia eléctrica), no se preocupe demasiado por el cuerpo de la tubería. El verdadero punto débil casi siempre es la soldadura longitudinal y la zona afectada por el calor (HAZ). A diferencia de la tubería sin costura, la tubería ERW tiene una costura de soldadura continua donde se produce la soldadura en estado sólido. Los defectos como la falta de fusión o las soldaduras frías son planos, invisibles desde la superficie y pueden convertirse en puntos de falla bajo presión de operación.
Como comprador, no necesita dominar la física de los ensayos no destructivos (NDT). Simplemente debe hacerle a su proveedor dos preguntas clave: Sus ensayos cubren realmente la soldadura? Y cómo verifica que un informe de NDT sea realmente confiable?
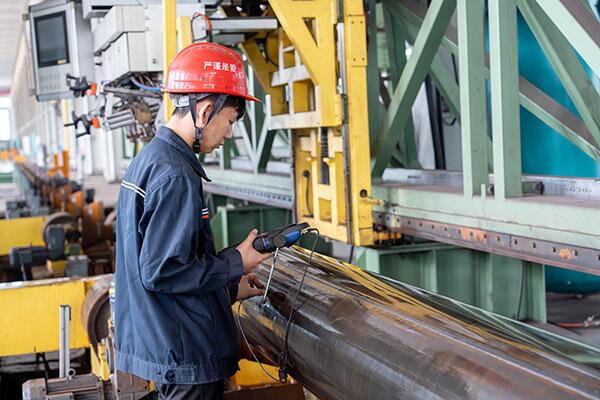
Qué tipo de defectos se buscan realmente?
El proceso ERW (soldadura por resistencia eléctrica) no es un proceso de fusión, sino un proceso de forjado en estado sólido. Esto significa que los defectos no se parecen a los poros o burbujas típicos de otras soldaduras. Es necesario prestar atención a lo siguiente:
● Falta de fusión (soldaduras frías): los bordes no se unieron correctamente. Esto genera una fisura plana, similar a una hoja afilada, que resulta totalmente invisible desde el exterior. Se trata del riesgo oculto más crítico en las soldaduras ERW. (Si desea saber cómo influyen los parámetros de soldadura en este fenómeno, consulte
[Cómo funciona la soldadura por alta frecuencia]).
●
Rebabas o restos de corte: si la fábrica no elimina las rebabas internas y externas de forma que queden perfectamente enrasadas, se forma un resalte. Este resalte puede interferir con las señales de los ensayos no destructivos (NDT).
●
Corrosión en surcos (grooving corrosion): las diferencias en la composición o en la microestructura cerca de la soldadura provocan una corrosión selectiva.
Estos defectos son altamente direccionales, microscópicos e invisibles al ojo humano. Normas como la API 5L exigen que los cordones de soldadura ERW se sometan a ensayos no destructivos (NDT) en toda su longitud y en todo su espesor. Si el protocolo de NDT de su proveedor solo contempla inspecciones puntuales o una cobertura parcial, no cumple con los requisitos normativos.
UT vs. ECT: Cuál es realmente eficaz?
El
ensayo por ultrasonidos (UT, por sus siglas en inglés) es el método principal para detectar defectos internos en soldaduras. Para fisuras internas planas, como la falta de fusión, el UT detecta lo que otros métodos volumétricos pasan por alto. El UT estándar (conforme a las normas ISO 10893-11 o ASTM E213) escanea la totalidad de la soldadura y la zona afectada por el calor (ZAC).
El
ensayo por corrientes inducidas (ECT, por sus siglas en inglés) es rápido, pero su alcance es superficial. Es excelente para localizar fisuras en la superficie y resulta económico de aplicar durante el proceso de fabricación. Sin embargo, la señal no penetra profundamente. Si un proveedor le entrega únicamente un informe de ECT para una tubería de alta presión, pregúntele: «¿Cómo han verificado la ausencia de falta de fusión interna?». El ECT no permite realizar esta comprobación.
Si adquiere tuberías de mayor espesor o de acero de alta resistencia (como las de grado
API 5L X42 a X70), opte por el ensayo por ultrasonidos multielemento (PAUT, por sus siglas en inglés). Este método realiza, en esencia, un escaneo tridimensional de la soldadura y ofrece una caracterización mucho más precisa del tamaño de los defectos.
Cómo interpretar un informe de NDT (4 aspectos a verificar)
No te limites a buscar la palabra "Aprobado". Realiza estas cuatro comprobaciones:
1. Cubre el 100 % de la longitud?
Consulte la norma aplicable (por ejemplo, ISO 10893-11). Pregunte también por los extremos de los tubos; a menudo, los sistemas automatizados de UT no alcanzan los extremos, por lo que estos deben inspeccionarse manualmente o mediante el método de partículas magnéticas (MT).
2. Cuáles son los criterios de rechazo?
Decir que «cumple con la norma» es una respuesta insuficiente. Exija los criterios de aceptación específicos (como U2/C o U4/F4). Incluya este detalle en el contrato para evitar posibles disputas posteriores.
3. Están debidamente cualificados tanto los operadores como los equipos?
Verifique que el operador cuente con una certificación de Nivel II de la ASNT. Más importante aún: solicite los registros de calibración y verificación del equipo. ¿Se comprobó el funcionamiento del equipo utilizando defectos artificiales antes de procesar su pedido?
4. Se incluyen los resultados brutos?
El informe no debe limitarse a un simple certificado. Debe incluir los datos reales de la prueba. Si solo le entregan una página de resumen, no tendrá forma de saber si realmente inspeccionaron la tubería en su totalidad.
Trampas comunes que los compradores deben evitar
❌
"Realizamos una prueba hidrostática, por lo que la soldadura está en buen estado".
Una prueba hidrostática demuestra que la tubería no presenta fugas en ese momento; sin embargo, no garantiza la ausencia de una falta de fusión oculta que podría provocar una rotura dentro de seis meses. La norma API 5L exige la realización de ensayos por ultrasonidos (UT) como un paso totalmente independiente. (
Más información sobre los [límites de las pruebas hidrostáticas]).
❌
"La prueba por corrientes de Foucault (ECT) dio un resultado satisfactorio".
Cabe señalar que los ensayos por corrientes de Foucault no tienen una gran profundidad de penetración. Para cualquier aplicación que supere la baja presión, es necesario recurrir a ensayos por ultrasonidos (UT).
❌
"El proveedor afirma que el material ha sido sometido a pruebas".
Los requisitos para los ensayos no destructivos (NDT) deben figurar explícitamente en la orden de compra, y no limitarse a una promesa verbal del representante de ventas. Asegúrese de que el alcance de las pruebas y las normas aplicables queden reflejados por escrito en el acuerdo técnico antes de realizar el pago.
Preguntas frecuentes para compradores
P1: La norma API 5L exige una inspección por ultrasonidos (UT) al 100 % en tuberías ERW?
Sí. Para las soldaduras en
tuberías ERW/HFW, la norma API 5L exige una inspección por ultrasonidos (UT) al 100 % de la longitud, cubriendo tanto la soldadura como la zona afectada por el calor (ZAC). Por lo general, no se permiten inspecciones puntuales en líneas críticas.
P2: Puedo aceptar un informe de ensayos por corrientes inducidas (ECT) en lugar de una inspección por ultrasonidos (UT)?
Solo en aplicaciones de baja presión y no críticas. Para condiciones de presión media a alta, el método ECT por sí solo no es suficiente; se requiere una inspección por ultrasonidos (UT) para verificar la integridad interna.
P3: Se inspeccionan los extremos de la tubería?
La inspección automatizada en línea (UT) suele dejar sin examinar los extremos. El fabricante debe realizar una inspección manual por ultrasonidos (UT) o mediante partículas magnéticas (MT) en los extremos de los tubos. Asegúrese de que esto quede claramente especificado en su procedimiento.
P4: Qué documentación debo conservar?
Conserve el procedimiento de ensayos no destructivos (NDT), el certificado del operador, los registros de calibración de los equipos y los resultados brutos de las pruebas (incluyendo los registros de cualquier tubería rechazada). Esta documentación será necesaria si un inspector externo realiza una auditoría de su proyecto.
Conclusión
Al auditar a un proveedor de tuberías ERW, no se deje llevar únicamente por el discurso comercial. Céntrese en tres aspectos: Se ha inspeccionado la tubería en toda su longitud? Se ha utilizado el método adecuado para detectar defectos internos? Disponen de la documentación necesaria para acreditarlo?
Para conocer cómo se integran los ensayos no destructivos (NDT) en el proceso completo de control de calidad de las tuberías ERW (incluyendo la verificación de materias primas y dimensiones), consulte nuestra
[Guía de control de calidad para tuberías de acero ERW].
Temas relacionados
●
Proceso de fabricación de tuberías de acero ERW
●
Prueba hidrostática en tuberías ERW - qué puede detectar y qué no.
●
Tabla de espesores y guía de dimensiones para tuberías ERW - datos estándar sobre dimensiones y pesos.
● Grados de tuberías para conducción (line pipe) ERW según API 5L - cómo elegir el grado adecuado (de X42 a X70) para su proyecto.
●
Control de calidad y métodos de inspección para tuberías de acero ERW - descubra cómo se integran los ensayos no destructivos (NDT) en el proceso integral de control de calidad.
 sales@hu-steel.com
 English
 Español