Cómo se transforma un fleje de acero plano en una tubería ERW de alta calidad? Cada paso se realiza en una línea de producción automatizada y diseñada a medida, que abarca desde el conformado continuo por rodillos y la soldadura de alta frecuencia, hasta la inspección final. Este sistema se encarga de todo el proceso de fabricación de tubos ERW. La línea produce tuberías de acero al carbono redondas, cuadradas y perfiladas (incluyendo tubería de línea ERW estándar) para proyectos de construcción, petroquímicos e industria ligera.
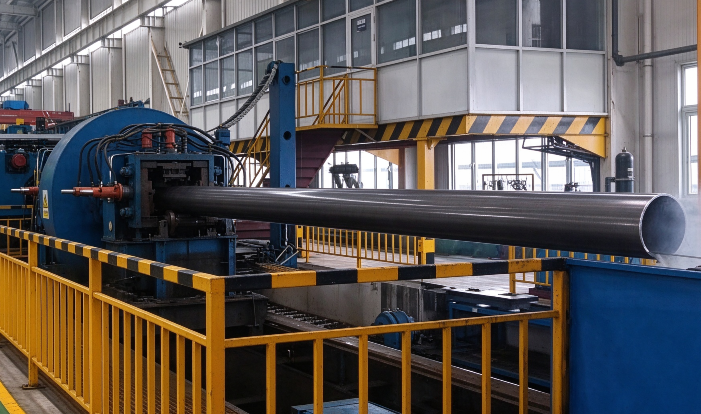
Descripción del proceso: De bobinas a tubería terminada
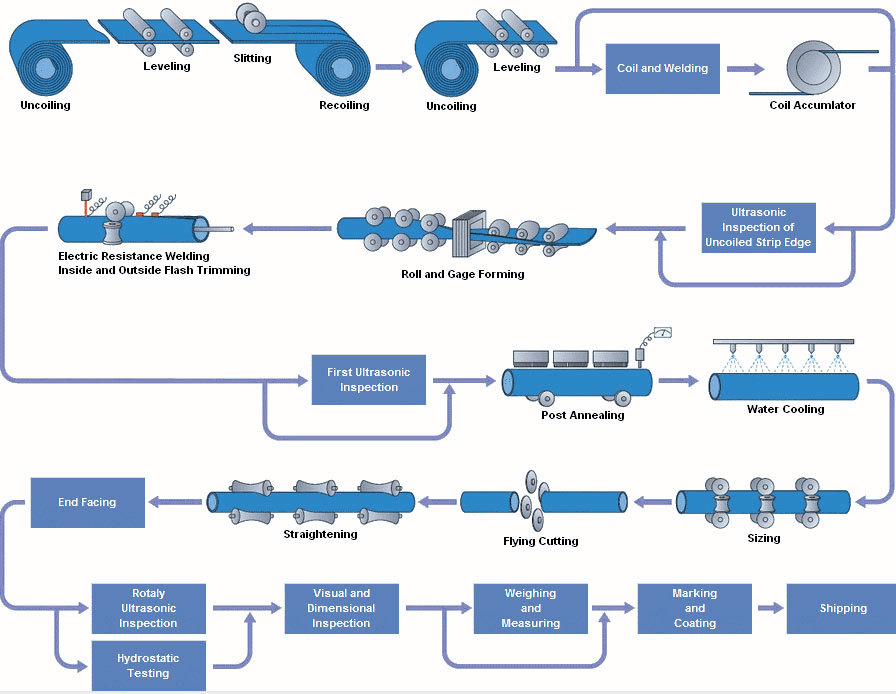
El siguiente diagrama ilustra cómo una bobina de acero se transforma en tubería terminada.
No deje que la larga línea de equipos le intimide; el proceso se desarrolla en 5 etapas continuas:
Una línea completa de fabricación de tubos ERW (soldadura por resistencia eléctrica) consta de la siguiente maquinaria:
● Preparación: Desbobinador, niveladora de fleje, cizalla y soldadora a tope, y acumulador (bucle de almacenamiento).
● Conformado y soldadura: Conformadora por rodillos, soldadora de alta frecuencia y eliminador de rebabas (para retirar el exceso de material de la soldadura).
● Tratamiento y calibrado: Sistema de revenido por inducción posterior a la soldadura, enfriamiento por agua y calibradora.
● Corte y acabado: Sierra de corte al vuelo, enderezadora y máquina para el refrentado de los extremos de los tubos.
● Pruebas e inspección: Sistema de detección de defectos por ultrasonidos (UT) en línea y equipo de prueba hidrostática.
1. Preparación de la bobina
Antes de conformar el acero, es necesario prepararlo.
● Desbobinado y nivelado: La bobina de acero se carga en el desbobinador. El fleje plano pasa a través de rodillos niveladores para eliminar la curvatura propia de la bobina.
● Cizallado y soldadura a tope: Para mantener la línea en funcionamiento continuo, el extremo final de la bobina en proceso se corta de forma recta y se suelda al extremo inicial de la siguiente bobina.
● Acumulador (bucle): El acumulador almacena un bucle de fleje de acero. Esto permite que la planta mantenga una velocidad de línea constante mientras se realiza la soldadura de una nueva bobina.
● Fresado de bordes e inspección por ultrasonidos (UT) del fleje: Los bordes del fleje se fresan para dejarlos limpios antes de la soldadura. Un sistema de inspección por ultrasonidos (UT) en línea escanea los bordes del fleje para detectar posibles laminaciones. Si se identifica un defecto, un dispositivo automático de marcado por pulverización de pintura lo señala, garantizando así el seguimiento y la eliminación del acero defectuoso antes de que entre en la línea de conformación.
2. Conformado y Soldadura
● Conformado por rodillos: La banda de acero plana pasa a través de una secuencia de castillos de rodillos motorizados (comúnmente conocidos como castillos de conformado en U y en O), moldeándose gradualmente hasta formar una carcasa tubular cilíndrica.
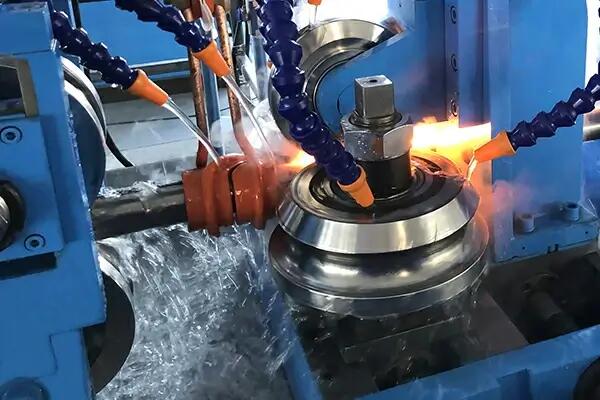
● Soldadura por resistencia eléctrica (ERW) de alta frecuencia: Los bordes de la banda se calientan hasta la temperatura de forja mediante corriente alterna de alta frecuencia (típicamente de 100 a 400 kHz). El efecto piel y el efecto de proximidad concentran la corriente con precisión a lo largo de los bordes de la banda. Los rodillos de compresión presionan los bordes calentados entre sí para formar una junta de soldadura forjada. No se requiere metal de aportación en este proceso.
● Recorte de rebabas: Las herramientas de corte eliminan el flash de soldadura (rebabas) interno y externo para obtener una superficie de soldadura lisa.
3. Tratamiento de la soldadura y enfriamiento
El calor generado durante el proceso de soldadura altera la estructura del acero, por lo que es necesario aplicar un tratamiento.
● Revenido por inducción tras la soldadura: El cordón de soldadura se calienta de forma localizada mediante una bobina de inducción (generalmente a ≥540 °C). Esto libera las tensiones propias de la soldadura, elimina la martensita no revenida y restaura la ductilidad de la soldadura a un nivel comparable al del metal base.
● Enfriamiento por agua: El tubo pasa a través de anillos de aspersión de agua para lograr un enfriamiento rápido.
● Primera inspección por ultrasonidos (UT) en línea: Un equipo de ensayos no destructivos (NDT) integrado en la línea examina el cordón recién soldado y la zona afectada por el calor en busca de defectos. Un sensor láser específico supervisa la altura de la rebaba interna en tiempo real, permitiendo un control estricto del proceso. (Para ver cómo funciona,
consulte la [Guía de NDT para soldaduras de tubos ERW]).
4. Calibrado y corte
● Calibrado: El tubo pasa por rodillos calibradores para obtener el diámetro exterior final preciso y la redondez requerida.
● Corte al vuelo: Una sierra de corte al vuelo, controlada por ordenador, se sincroniza con la velocidad de avance del tubo para realizar cortes a longitudes estándar, como 6 m o 12 m.
5. Acabado e inspección
● Enderezado: Los tubos cortados pasan por una máquina enderezadora para eliminar cualquier curvatura. Este proceso puede realizarse en línea (antes del corte) o fuera de línea (después del corte) para corregir deformaciones o curvaturas.
● Mecanizado de extremos: Los extremos de los tubos se refrentan (mecanizado plano) o se biselan para facilitar la soldadura posterior.
● Ensayos no destructivos (NDT) fuera de línea y pruebas hidrostáticas: Los extremos de las tuberías y las superficies biseladas se someten a ensayos por partículas magnéticas (MT) y ultrasonido (UT) manual para detectar grietas en las zonas ciegas del UT en los extremos. Posteriormente, cada tubo se somete a una prueba hidrostática para garantizar su estanqueidad. Para las tuberías ASTM A53, las presiones de prueba pueden alcanzar hasta 2500 psi según sus dimensiones. (Obtenga más información sobre los [Límites de la prueba hidrostática]).
● Inspección visual y recubrimiento: Los inspectores verifican la superficie y las dimensiones antes de aplicar aceite antioxidante o recubrimientos protectores. Finalmente, los tubos se agrupan en paquetes y se preparan para su envío.
Qué tamaños podemos fabricar?
Nuestra línea de producción es altamente flexible. A continuación, se detallan las especificaciones estándar que podemos fabricar:
|
Parámetro
|
Rango Estándar
|
Capacidades Personalizadas
|
|
Diámetro Exterior (DE)
|
21.3mm – 610mm (1/2" – 24")
|
Hasta 660mm bajo pedido
|
|
Espesor de Pared (EP)
|
1.0mm – 20.0mm
|
Paredes más gruesas disponibles
|
|
Longitudes Estándar
|
6m (20 pies), 12m (40 pies)
|
Longitudes de corte personalizadas
|
|
Grados de Acero
|
ASTM A53 Gr.A/B, API 5L (X42-X70), EN 10219
|
Otros grados bajo pedido
|
|
Acabado Superficial
|
Negro, Galvanizado por inmersión en caliente, Recubierto con 3PE/FBE
|
Tubería desnuda
|
(👉 Necesita datos precisos sobre el espesor de pared y el peso? Consulte nuestra [Tabla de espesores para tuberías ERW].)
Requisitos de la materia prima
No subestime la importancia de la bobina de acero. Para mantener la línea de producción en funcionamiento continuo y evitar defectos en la soldadura, la materia prima debe ser de alta calidad. Se requiere acero al carbono limpio (como el grado ASTM A53 Gr. B o API 5L) con una composición química constante; esto implica un control estricto de los niveles de carbono y manganeso. Si la precisión dimensional de la bobina no es la adecuada, o si presenta defectos graves en los bordes, todo el proceso de conformado y soldadura se verá afectado negativamente.
Aplicaciones típicas
En comparación con las
tuberías sin costura, las tuberías ERW (soldadas por resistencia eléctrica) son más ligeras y presentan tolerancias dimensionales más ajustadas. Si está evaluando los costos de una planta de fabricación de tuberías de acero ERW, estas líneas ofrecen ventajas económicas excelentes para la producción a gran escala. Por ello, se utilizan ampliamente en diversos sectores:
Debido a esto, están presentes en múltiples ámbitos:
● Transporte de fluidos: Líneas de baja a media presión (petróleo, gas, vapor, agua, aire).
● Construcción: Andamios y columnas estructurales.
● Aplicaciones mecánicas: Piezas automotrices y tuberías para mobiliario.
No tiene claro si le conviene una tubería ERW o una sin costura para su proyecto? Obtenga más información en nuestra [Guía comparativa: Tuberías ERW vs. tuberías sin costura].
Preguntas frecuentes para compradores
P1. Cuál es el plazo de entrega habitual?
R: Para tamaños estándar en existencia, el plazo es de 7 a 15 días. Para tamaños personalizados o pedidos de gran volumen, suele ser de 20 a 30 días, dependiendo de la cantidad.
P2. Ofrecen inspección por parte de terceros?
R: Sí. Admitimos inspecciones realizadas por terceros (como SGS, BV o Intertek) durante la producción y antes del envío. Todas las tuberías se entregan con un Certificado de Prueba de Fábrica (MTC, por sus siglas en inglés) e informes de pruebas hidrostáticas.
P3. Pueden cortar las tuberías a medidas específicas?
R: Por supuesto. Nuestra sierra volante automatizada nos permite cortar las tuberías con precisión a la longitud que usted requiera (por ejemplo, 5,8 m u 11,8 m) sin retrasos adicionales.
P4. Por qué elegir tuberías ERW en lugar de tuberías sin costura?
A: Como se mencionó anteriormente, la tubería ERW ofrece una mejor tolerancia dimensional, una superficie más lisa y resulta mucho más rentable, especialmente para aplicaciones de presión baja a media.
Listo para comenzar su proyecto?
Ya sea que necesite adquirir tuberías ERW para un proyecto de construcción o esté buscando equipamiento industrial, nuestro equipo de ingeniería está a su disposición.
Envíenos sus especificaciones hoy mismo y obtenga un presupuesto rápido y competitivo en un plazo de 24 horas.
👉
[Solicite un presupuesto gratuito y asesoramiento técnico]
Temas relacionados
●
ERW vs. LSAW y SSAW: Qué tipo de tubería soldada es mejor? – Compare los procesos de fabricación, los tamaños y las aplicaciones de estos tres tipos.
●
Tabla de espesores y pesos de tuberías ERW – Consulte las dimensiones estándar, el espesor de pared (SCH 40/80) y los pesos teóricos.
●
Tubería ERW ASTM A53 Gr. B – Especificaciones y aplicaciones – Conozca la composición química, las propiedades mecánicas y los usos de este grado estándar.
●
Grados de tubería de línea ERW API 5L – Elija el grado adecuado (de X42 a X70) para su proyecto de petróleo y gas.
●
Tubería de acero galvanizada por inmersión en caliente (norma BS 1387) – Obtenga información sobre el proceso de galvanizado, el recubrimiento (clase B/C) y sus especificaciones.
 sales@hu-steel.com
 English
 Español