Qué es la norma ASTM A106?
La norma ASTM A106 es la especificación estándar para tuberías de acero al carbono sin costura destinadas a servicios de alta temperatura. La versión vigente es la ASTM A106/A106M-19, equivalente a la ASME SA106.
La especificación abarca tuberías de acero al carbono sin costura para servicio a alta temperatura, aptas para operaciones de soldadura, curvado, abocardado y conformado similar. Incluye tres grados: Grado A, Grado B y Grado C. El Grado B es el más utilizado y se emplea en refinerías de petróleo y gas, centrales eléctricas, plantas petroquímicas, calderas y construcción naval.
Necesita ayuda para seleccionar el grado o realizar un pedido?
▶ Consulte nuestra [Guía de selección de tuberías ASTM A106] para comparar los grados A, B y C y conocer los tamaños disponibles.
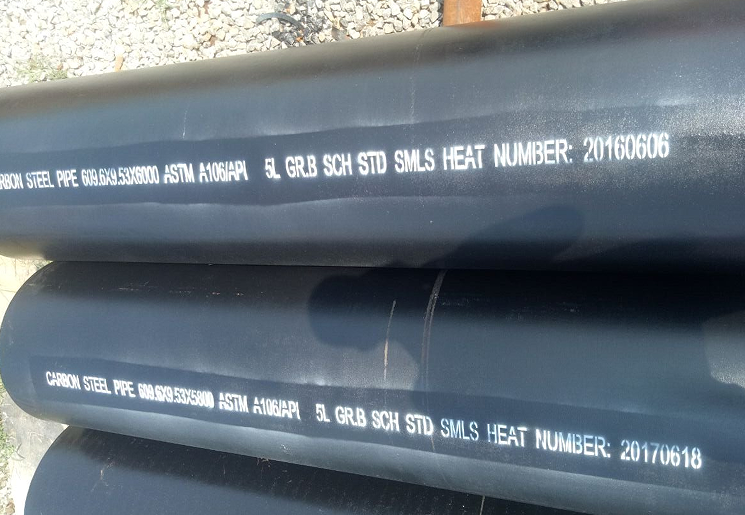
Grados ASTM A106: A, B y C
● ASTM A106 Grado A
Las tuberías sin costura ASTM A106 Grado A (también conocidas como tuberías ASME SA106 Grado A) son tuberías de acero al carbono sin costura que presentan los requisitos de resistencia más bajos de los tres grados; son adecuadas para el transporte de fluidos a baja presión, tuberías industriales de uso general y sistemas de vapor a baja presión.
● ASTM A106 Grado B
Las tuberías sin costura
ASTM A106 Grado B (también conocidas como tuberías ASME SA106 Grado B) son tuberías de acero al carbono sin costura destinadas a servicios de alta temperatura. El Grado B es el más utilizado, cubriendo más del 90% de las necesidades de tuberías para alta temperatura, incluyendo tuberías de refinerías, tuberías de vapor en plantas de energía y aplicaciones en calderas.
● ASTM A106 Grado C
Las tuberías sin costura ASTM A106 Grado C (también conocidas como tuberías ASME SA106 Grado C) son tuberías de acero al carbono-manganeso para calderas y sobrecalentadores de gran diámetro que operan a altas temperaturas. Con un contenido de carbono y manganeso superior al del Grado B, el Grado C ofrece una mayor resistencia (límite elástico ≥275 MPa) y se utiliza en plantas de energía supercríticas, extracción de petróleo y gas en aguas profundas y tuberías auxiliares de plantas nucleares. En comparación con el acero para calderas 20G, el Grado C ofrece un límite elástico aproximadamente un 12% mayor y permite sustituir los colectores de acero 20G reduciendo el espesor de pared en cerca de un 10%.
Requisitos de composición química
|
Grado de Acero
|
C (máx)
|
Mn
|
P (máx)
|
S (máx)
|
Si (mín)
|
Cr (máx)
|
Cu (máx)
|
Mo (máx)
|
Ni (máx)
|
V (máx)
|
|
A
|
0.25
|
0.27–0.93
|
0.035
|
0.035
|
0.10
|
0.40
|
0.40
|
0.15
|
0.40
|
0.08
|
|
B
|
0.30
|
0.29–1.06
|
0.035
|
0.035
|
0.10
|
0.40
|
0.40
|
0.15
|
0.40
|
0.08
|
|
C
|
0.35
|
0.29–1.06
|
0.035
|
0.035
|
0.10
|
0.40
|
0.40
|
0.15
|
0.40
|
0.08
|
Nota:
① Por cada reducción del 0,01% en el contenido de carbono por debajo del contenido máximo de carbono especificado, se permite que los tubos de acero sin costura A106 aumenten el contenido de manganeso en un 0,06% por encima del contenido máximo de manganeso especificado, pero el máximo no deberá exceder el 1,35%;
②La suma de los cinco elementos Cu, Ni, Cr, Mo y V no excederá el 1,00%.
Propiedades mecánicas
|
Grado de Acero
|
Resistencia a la Tracción (mín)
|
Límite de Fluencia (mín)
|
Alargamiento (mín)
|
Estado de Entrega
|
|
A
|
≥330 MPa
|
≥205 MPa
|
≥30%
|
Recocido
|
|
B
|
≥415 MPa
|
≥240 MPa
|
≥30%
|
Recocido
|
|
C
|
≥485 MPa
|
≥275 MPa
|
≥30%
|
Recocido
|
Proceso de fabricación
△ Proceso de laminación en caliente: preparación de la palanquilla → calentamiento → perforación → laminación → recalentamiento → calibrado → tratamiento térmico → enderezado → acabado → inspección
△ Proceso de estirado en frío: preparación del material base → decapado y lubricación → laminación (o estirado) en frío → tratamiento térmico → enderezado → acabado → inspección
Fabricación del acero:
El acero deberá ser acero calmado, producido mediante procesos de solera abierta, oxígeno básico o horno eléctrico, posiblemente combinados con desgasificación o refinación por separado. Si se emplea una segunda fusión (refundición por escoria electroconductora o refundición por arco al vacío), la colada se definirá como el conjunto de todos los lingotes refundidos a partir de una única colada primaria.
Requisitos de tratamiento térmico
Tubería acabada en caliente: No requiere tratamiento térmico. Cuando se someta a tratamiento térmico, este deberá realizarse a 650 °C (1200 °F) o a una temperatura superior.
Tubería estirada en frío: Deberá someterse a tratamiento térmico tras la pasada final de estirado en frío, a 650 °C (1200 °F) o a una temperatura superior.
Este requisito garantiza el alivio de tensiones y la uniformidad de las propiedades mecánicas.
Requisitos de curvado
Para tuberías de tamaño NPS 2 (DN 50) o inferior, el tubo deberá soportar un curvado en frío de 90° alrededor de un mandril cilíndrico con un diámetro equivalente a 12 veces el diámetro exterior, sin presentar grietas.
Para el enrollado cerrado, el tubo deberá soportar un curvado en frío de 180° alrededor de un mandril cilíndrico con un diámetro equivalente a 8 veces el diámetro exterior, sin sufrir fallos.
Prueba hidrostática y prueba eléctrica no destructiva
Cada tramo de tubería deberá someterse a la prueba hidrostática sin presentar fugas a través de la pared del tubo.
Como alternativa a la prueba hidrostática —a discreción del fabricante o cuando así se especifique en la orden de compra—, el cuerpo completo de cada tubo podrá someterse a una prueba eléctrica no destructiva (NDE, un tipo de ensayo no destructivo o NDT).
Resumen de ensayos
La norma ASTM A106 exige los siguientes ensayos para cada tramo o lote:
|
Ensayo
|
Propósito
|
|
Ensayo de tracción
|
Verificar resistencia a la tracción, límite de fluencia y alargamiento
|
|
Ensayo de doblado / aplanado
|
Verificar ductilidad y conformabilidad
|
|
Ensayo hidrostático
|
Verificar estanqueidad a la presión
|
|
Ensayo eléctrico no destructivo (UT/ET)
|
Detectar defectos internos y superficiales
|
|
Verificación de composición química
|
Confirmar el contenido de elementos por colada
|
Se puede gestionar una inspección por parte de terceros (SGS, BV, Intertek) a petición del comprador.
Requisitos de marcado
Las tuberías que no han sido sometidas a pruebas hidrostáticas se marcan como "NH"; aquellas probadas mediante ensayos eléctricos no destructivos se marcan como "NDE".
"NH" indica que la tubería no fue sometida a pruebas hidrostáticas.
"NDE" indica que, en su lugar, se probó mediante un método eléctrico no destructivo.
Ambas marcas deben figurar en el certificado de pruebas de fábrica, junto con el número de especificación del producto y el grado del material.
Certificado de pruebas de fábrica
El certificado de pruebas de fábrica documenta la composición química, las propiedades mecánicas y los resultados de los ensayos. Está disponible según la norma EN 10204, tipo 3.1 o 3.2, según se requiera.
Más información:
● Tubería de acero ERW ASTM A53 Gr. B
● Tubería de acero al carbono sin costura ASTM A53
● Dimensiones y pesos de tuberías de acero sin costura
● Comparativa: ASTM A53 vs. ASTM A106 y API 5L sales@hu-steel.com
 English
 Español