sales@hu-steel.com
 English
 Español
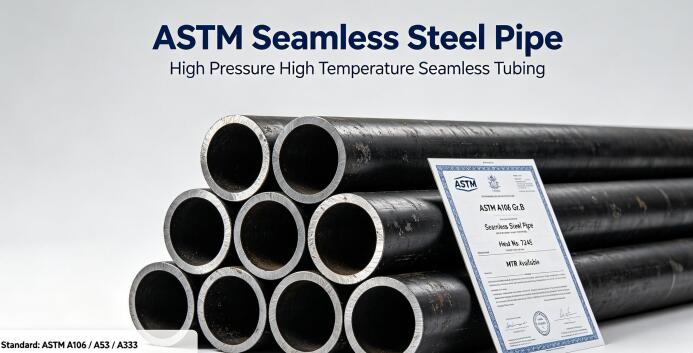
Las normas ASTM A53 y ASTM A106 son las dos especificaciones más comunes para tuberías de acero al carbono. Mientras que la norma A106 abarca exclusivamente tuberías sin costura, la norma A53 contempla tanto tuberías sin costura (tipo S) como soldadas (tipo E). Aunque comparten propiedades mecánicas similares, existen diferencias significativas entre ambas en cuanto a los procedimientos de ensayo y las limitaciones de uso.
Antes de profundizar en los métodos de prueba, los compradores primero deben elegir correctamente el material:
● ASTM A106: Desarrollado para servicios de alta temperatura y alta presión, como calderas y tuberías de refinería. Cubre únicamente tuberías sin costura. Los requisitos de silicio varían según la práctica de fusión; los grados totalmente calmados exigen un contenido mínimo de silicio del 0.10% para mantener su rendimiento a altas temperaturas.
● ASTM A53: Para aplicaciones de ingeniería general, mecánicas y de baja presión. Cubre tanto tuberías sin costura como soldadas.
| Característica | ASTM A106 | ASTM A53 |
|---|---|---|
| Aplicación Principal | Alta temperatura y alta presión (Calderas, Refinerías) | Ingeniería general, baja presión (Líneas de agua, Estructuras) |
| Tipos de Fabricación | Solo sin costura (SMLS) | Sin costura (Tipo S) y soldada (Tipo E) |
| Requisito de Silicio (Si) | Requerido para grados totalmente calmados (≥ 0.10%) | No obligatorio |
| Prueba de Doblado Obligatoria | Sí (para NPS 2 y menores) | No obligatoria |
| NDT en Cordón de Soldadura | N/A (Sin cordón de soldadura) | Obligatorio para Tipo E soldado |
| Alternativa a Prueba Hidrostática | Se permite NDE (Prueba Eléctrica No Destructiva) | Se permite NDE (pero NDT es obligatorio para soldaduras) |
Por qué es esto importante para su proyecto?
Elegir A106 implica realizar una inversión adicional a cambio de una mayor estabilidad a altas temperaturas y la realización obligatoria de pruebas de doblado. Por su parte, optar por A53 ofrece flexibilidad en la fabricación y menores costos para aplicaciones de uso general. Si, por error, se utiliza A53 en una caldera de alta presión, la ausencia de ensayos no destructivos (NDT) obligatorios en la costura de soldadura (en el caso del Tipo E) o la falta de un contenido mínimo de silicio podrían provocar un fallo.
Una vez que haya seleccionado el estándar correcto, el siguiente paso es verificar el material. A continuación, se presenta un resumen de las principales categorías de inspección que verá en el Certificado de Prueba de Molino (MTC).
| Categoría | Métodos de Prueba Clave | Propósito |
|---|---|---|
| Composición Química | Espectrómetro, C/S infrarrojo | Verificar grado del material (ej. ASTM A106 Gr.B) |
| Dimensional y Forma | Micrómetro, Calibre, Galgas | Asegurar cumplimiento con tamaños especificados |
| Superficie e Interna (NDT) | Visual, UT, ET, MT | Detectar grietas superficiales e internas |
| Propiedades Mecánicas | Tracción, Dureza, Aplanado | Confirmar resistencia y ductilidad |
| Pruebas de Presión | Hidrostática, NDE | Asegurar estanqueidad a la presión |
| Corrosión y Metalografía | HIC, SSCC, Microscópico | Evaluar servicio ácido y microestructura |
| Roscas y Acoplamientos | Calibrador de roscas | Asegurar calidad de rosca (OCTG) |
1. Análisis de composición química
Para verificar el grado y el equivalente de carbono (CE), las plantas siderúrgicas emplean espectrómetros y analizadores de carbono y azufre por infrarrojos. Esto garantiza que el acero cumpla exactamente con la composición química requerida (por ejemplo, verificando el límite de silicio para el acero A106).
2. Inspección dimensional y de forma
Verifique que los parámetros —incluidos el espesor de pared, el diámetro exterior, la longitud, la curvatura, la ovalidad y los ángulos de bisel— sean los correctos para garantizar que la tubería se ajuste a la perfección a su instalación.
3. Calidad superficial y ensayos no destructivos (NDT)
Se emplean tanto la inspección visual como los ensayos no destructivos (NDT). Cabe señalar que la norma ASTM A106 permite el uso de ensayos eléctricos no destructivos (NDE) como alternativa a la prueba hidrostática. En caso de utilizarse, el certificado de inspección del material (MTC) debe indicar explícitamente "NDE".
● Defectos superficiales o subsuperficiales: ensayos por corrientes inducidas (ET), partículas magnéticas (MT) y líquidos penetrantes (PT).
● Defectos internos: la detección de defectos mediante ultrasonidos (UT) es altamente sensible a la presencia de fisuras e inclusiones internas.
4. Pruebas de propiedades mecánicas y corrosión
Las pruebas de propiedades mecánicas (tracción, ductilidad, dureza) y las pruebas hidráulicas se realizan a temperatura ambiente. Para el servicio en medios agresivos (entornos con H₂S), son obligatorias las pruebas de corrosión, tales como HIC (fisuración inducida por hidrógeno) y SSCC (fisuración por tensión en presencia de sulfuros).
5. Ensayos mediante procesos destructivos (diferencias entre A106 y A53)
Para verificar la ductilidad, se realizan ensayos destructivos. Ténganse en cuenta las siguientes diferencias normativas:
● Ensayo de doblado: La norma ASTM A106 exige un ensayo de doblado en frío para tuberías de tamaño nominal (NPS) 2 o inferior. La norma A53 no contempla este requisito obligatorio.
● Ensayos de aplastamiento, ensanchamiento y tracción de anillos: Se utilizan para garantizar que la tubería pueda soportar una deformación extrema sin agrietarse (requisito obligatorio para aplicaciones críticas bajo la norma A106).
6. Análisis metalográfico
Se emplean inspecciones a bajo y alto aumento para examinar el tamaño de grano, las inclusiones no metálicas y las capas de descarburación.7. Pruebas de parámetros de rosca para tuberías de petróleo
Para tuberías de petróleo (OCTG), esto incluye la detección de acoplamientos y la inspección de las roscas de los tubos para prevenir fugas.
d. Para la resistencia a la corrosión: Los ensayos HIC y SSCC son fundamentales para aplicaciones en ambientes corrosivos (por ejemplo, oleoductos y gasoductos).
R: Las NDT (pruebas no destructivas) no dañan la tubería; incluyen métodos como la inspección ultrasónica, por corrientes de Foucault y por partículas magnéticas. Las pruebas destructivas implican cortar o romper muestras para análisis mecánicos y metalúrgicos.
P5: Cuál es la mayor diferencia en cuanto a ensayos entre las normas A106 y A53?
R: Además del hecho de que el A106 exige un contenido mínimo de silicio y una prueba de doblado obligatoria para tamaños pequeños, la mayor diferencia es el NDT (ensayo no destructivo) en las soldaduras. El A106 es estrictamente sin costura. El A53 puede ser soldado (Tipo E), y la norma exige estrictamente NDT en el cordón de soldadura para el A53. Si compra A53 sin costura (Tipo S), las pruebas se alinean más estrechamente con el A106.
Recursos relacionados:
● ASTM A53 vs. A106 vs. API 5L: Cuál es la diferencia?
● Dimensiones y pesos de tuberías de acero al carbono sin costura
● MTC para tuberías de acero: Qué es y cómo verificarlo?
● Defectos internos en tuberías sin costura: métodos de ensayo avanzados
Related information