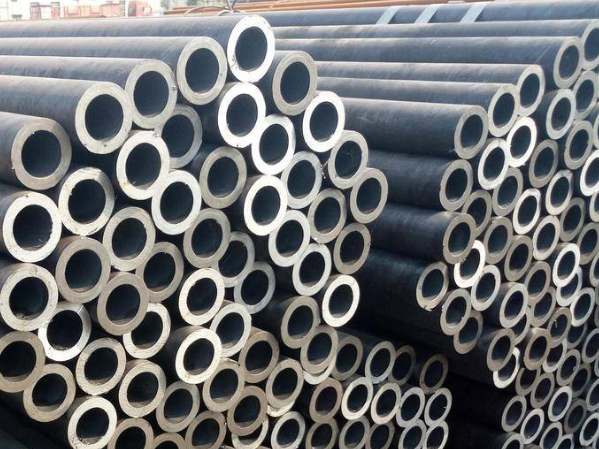
Las normas de aceptación son fundamentales para garantizar que las tuberías de acero al carbono sin costura cumplan con los estándares de calidad requeridos antes de su puesta en servicio. Esta guía abarca las normas de aceptación clave —incluyendo las responsabilidades de inspección, los requisitos de muestreo, la definición de lotes, los procedimientos de reensayo y el manejo de no conformidades— con el fin de ayudar a ingenieros y profesionales del control de calidad a comprender el proceso.
1. Principios generales de aceptación
● Responsabilidad de la inspección: La inspección de calidad y la aceptación de las tuberías de acero al carbono sin costura serán realizadas por el departamento de supervisión técnica de calidad del proveedor.
● Garantía del proveedor: El proveedor debe asegurar que las tuberías suministradas cumplan con las normas de producto pertinentes. El comprador tiene derecho a inspeccionar y verificar el producto de acuerdo con dichas normas.
● Aceptación por lotes: Las tuberías de acero al carbono sin costura se presentarán para su aceptación en lotes. Las reglas de agrupación deberán ajustarse a las normas de producto correspondientes.
2. Definición de lote
A efectos de aceptación, un lote suele estar compuesto por tuberías que comparten las siguientes características:
●
Grado de acero (p. ej.,
ASTM A106 Gr. B)
●
Tamaño de la tubería (mismos valores de NPS y espesor de pared)
●
Número de colada (mismo lote de fundición)
●
Condición de tratamiento térmico (mismo proceso y parámetros)
El tamaño exacto del lote y las reglas de agrupación deberán ajustarse a la norma de producto aplicable. Si no se especifica, el fabricante y el comprador podrán acordar la definición del lote.
3. Puntos de inspección y muestreo
3.1 Puntos de inspección comunes y reglas para ensayos de repetición
|
Elemento de inspección
|
¿Se permite reensayo?
|
Notas
|
|
Composición química
|
✅ Permitido
|
Basado en el análisis de colada
|
|
Ensayo de tracción
|
✅ Permitido
|
Doble muestreo para reensayo
|
|
Ensayo de aplastamiento
|
✅ Permitido
|
—
|
|
Prueba hidrostática
|
✅ Permitido
|
—
|
|
Ensayos no destructivos (END)
|
✅ Permitido
|
UT, ECT, etc.
|
|
Estructura de baja magnificación (manchas blancas)
|
❌ No permitido
|
Grietas internas por fragilización por hidrógeno; indica un problema sistémico en la fabricación del acero.
|
|
Microestructura
|
❌ No permitido
|
Fallo en el proceso de tratamiento térmico; problema de calidad a nivel de lote.
|
Nota: La tabla anterior sirve como referencia general. Los puntos específicos de inspección y las normas para los ensayos de repetición se ajustarán a la norma del producto aplicable (p. ej., ASTM A106, ASTM A53, GB/T 8163).
3.2 Requisitos de muestreo
Cantidad y ubicación del muestreo: El número de muestras y los puntos de muestreo se determinarán según la norma del producto correspondiente.
Método de muestreo: Con el consentimiento del comprador, el muestreo de
tuberías de acero sin costura laminadas en caliente puede realizarse seleccionando unidades individuales (tubos) de la partida.
Ubicaciones típicas de muestreo: Por lo general, las muestras se toman de los extremos o del cuerpo del tubo, dependiendo del ensayo que se vaya a realizar. Para los ensayos de tracción, las muestras suelen extraerse en sentido longitudinal del cuerpo del tubo.
4. Procedimientos para ensayos de repetición
● Resultado inicial no conforme: Si los resultados del ensayo de una tubería de acero al carbono sin costura no cumplen con las normas del producto, se separará la tubería no conforme. Del mismo lote, se tomará el doble de muestras para repetir el ensayo del parámetro que no cumplió los requisitos.
● Resultado del ensayo de repetición: Si no se cumple algún requisito en el ensayo de repetición, la tubería no será entregada.
● Parámetros no sujetos a ensayo de repetición: No se permite la reinspección de los siguientes aspectos si no superan el ensayo inicial:
A. Manchas blancas en la estructura observada a bajo aumento.
B. Microestructura.
Razones por las que no se permite repetir el ensayo de estos parámetros:
a. Manchas blancas en la estructura observada a bajo aumento: Las manchas blancas son grietas internas causadas por la fragilización por hidrógeno. Son defectos extremadamente peligrosos que reducen la resistencia y la tenacidad, pudiendo originar fracturas. Su presencia indica un problema sistémico en el control del hidrógeno durante el proceso de fabricación del acero, lo que hace ineficaz cualquier ensayo de repetición.
b. Microestructura: Un resultado no conforme en la microestructura indica que el proceso de tratamiento térmico no logró la estructura metalúrgica requerida. Se trata de un problema de calidad a nivel de lote que no puede resolverse repitiendo ensayos en muestras individuales. No obstante, el proveedor puede someter las tuberías a un nuevo tratamiento térmico (hasta dos veces) y presentarlas como un nuevo lote para su aceptación.
5. Gestión de la no conformidad
Si los resultados del ensayo de repetición no son conformes (incluido el incumplimiento inicial de la microestructura, para el cual no se permite repetir el ensayo), el proveedor podrá:
Presentar las tuberías para su aceptación unidad por unidad (tubo a tubo); o
Sométanse los tubos a un nuevo tratamiento térmico (dicho tratamiento no deberá realizarse más de dos veces) y preséntense como un nuevo lote para su aceptación.
6. Aceptación según composición química
Salvo que las normas del producto indiquen lo contrario, la composición química resultante de la colada del acero se utilizará como criterio de aceptación.
Preguntas frecuentes
P1: Qué sucede si un tubo no supera la nueva prueba?
R: Si no supera la nueva prueba, el tubo no se entregará. El proveedor puede presentar los tubos para su aceptación individualmente (tubo a tubo) o someterlos a un nuevo tratamiento térmico (hasta dos veces) y presentarlos como un nuevo lote.
P2: Qué aspectos no admiten una nueva inspección?
R: La presencia de manchas blancas en la estructura de bajo aumento y en la microestructura no admite una nueva inspección si no se supera la prueba inicial.
P3: Cómo se define un lote para su aceptación?
R: Por lo general, un lote está compuesto por tubos de la misma colada, mismo tamaño y mismas condiciones de tratamiento térmico. Consulte la norma del producto aplicable para conocer los límites específicos del tamaño del lote.
P4: Cómo se toman las muestras de los tubos sin costura laminados en caliente?
R: Con el consentimiento del comprador, el muestreo de los tubos de acero sin costura laminados en caliente puede realizarse a partir de la serie de tubos producidos. Las ubicaciones típicas para la toma de muestras son los extremos o el cuerpo del tubo, según el tipo de prueba.
△ Necesita tubos de acero al carbono sin costura con documentación completa de inspección?
HSCO Steel suministra tubos de acero al carbono sin costura de alta calidad, acompañados de informes de inspección completos y certificados de prueba de fábrica (MTC), para satisfacer los requisitos de su proyecto.
▶ Correo electrónico: sales@hu-steel.com
Más información:
●
Diferencia entre el número de colada y el número de lote
●
Ensayos no destructivos en tubos de acero sin costura
●
Prueba hidrostática de tubos de acero sin costura
●
Fallo en la prueba hidrostática de tubos sin costura: 5 causas comunes y sus soluciones sales@hu-steel.com
 English
 Español