sales@hu-steel.com
 English
 Español
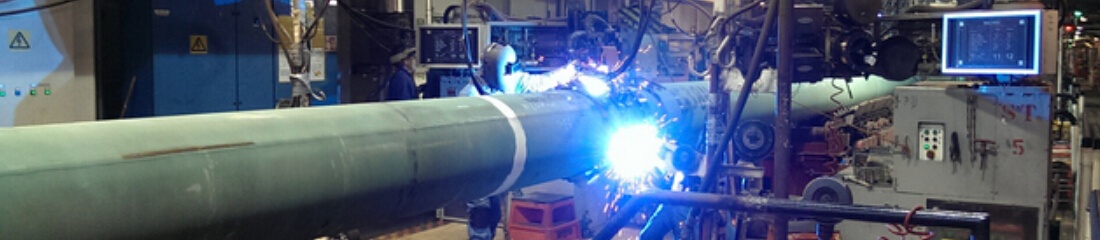
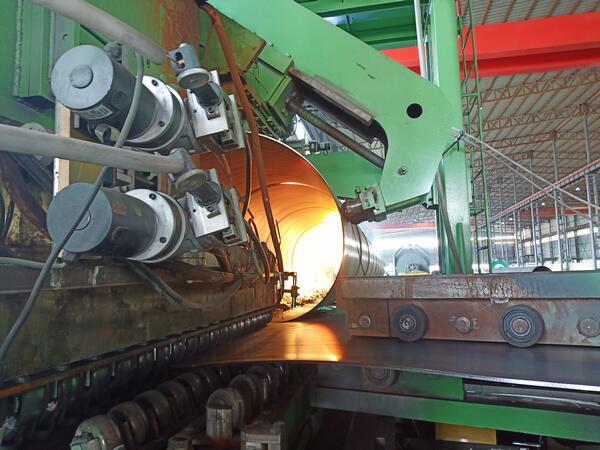
Los tubos de acero SSAW se fabrican a partir de bobinas laminadas en caliente, conformadas en espiral a temperatura ambiente y soldadas mediante un proceso automático de soldadura por arco sumergido de doble cara.
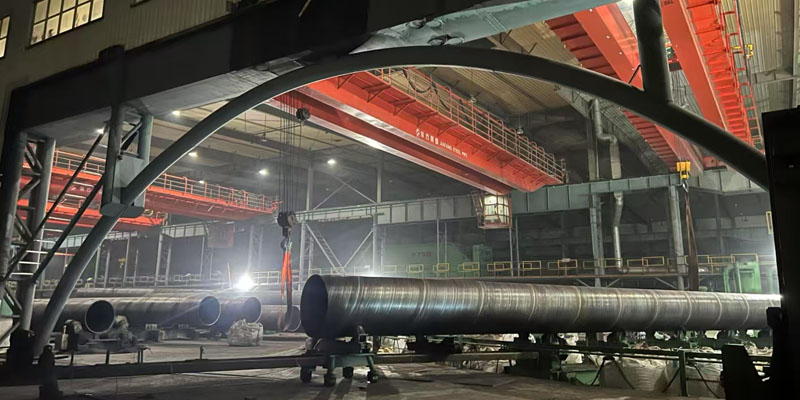
Hunan Standard Steel Co., Ltd. (HSCO) cuenta con 12 modernas líneas de producción de tubos de acero SSAW, capaces de fabricar una gama completa de productos con diámetros exteriores de 219 mm a 3620 mm, espesores de pared de 5,0 mm a 25,4 mm y grados de acero desde L245 hasta X80 (Grado B a X80).
Las líneas de producción están equipadas con dos líneas especializadas: una para la fabricación de tubos de acero soldados por arco sumergido en espiral (SSAW) y otra para la fabricación de tubos de acero soldados por arco sumergido de costura recta (LSAW), satisfaciendo así las diversas necesidades de diferentes proyectos en cuanto a tipos de tubos de acero.
El proceso de producción de tubos de acero SSAW es el siguiente:
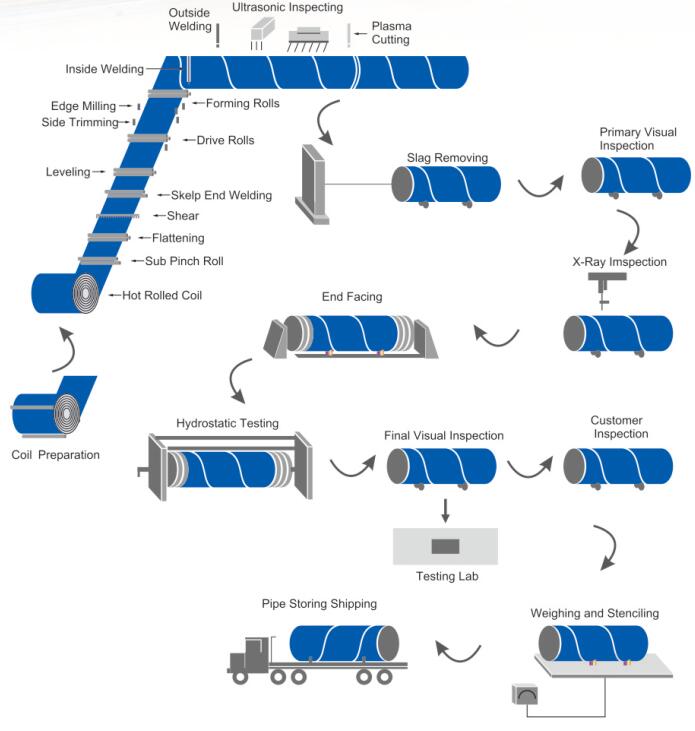
1. Inspección de bobinas: Las bobinas de acero ingresan a la línea de producción y se someten a una inspección ultrasónica completa antes de su procesamiento.
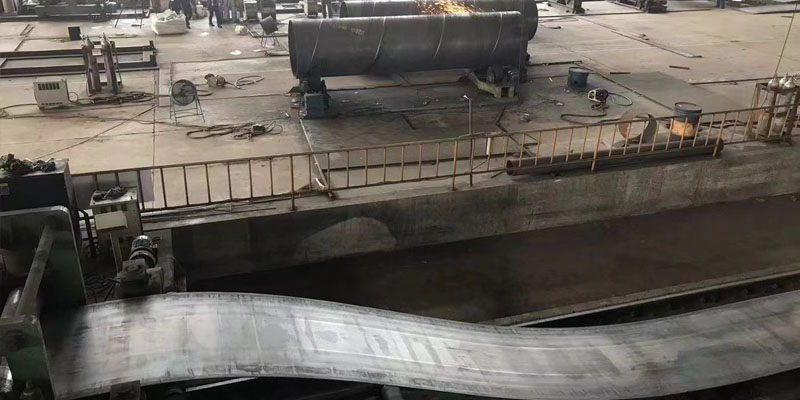
2. Nivelado y fresado: La bobina de acero pasa por una máquina niveladora para eliminar la curvatura original; posteriormente, ambos bordes se fresan para lograr el ancho de placa requerido y una forma de ranura paralela.
3. Conformado: La banda de acero se conforma gradualmente en un tubo en espiral mediante un proceso de conformado por rodillos con control interno o externo.
4. Soldadura: Se emplea tecnología avanzada de soldadura por arco sumergido de doble cara (DSAW) tanto para la soldadura interior como para la exterior, garantizando una penetración total y una calidad de soldadura estable.
5. Inspección visual: Técnicos especializados verifican los parámetros básicos y la calidad superficial.
6. Ensayo por ultrasonidos (UT): Se realiza una inspección ultrasónica al 100% tanto en el metal base (interior y exterior) como en los cordones de soldadura.
7. Inspección por rayos X: Las soldaduras internas y externas se someten a una inspección por rayos X (sistema de televisión) al 100%, utilizando un sistema de procesamiento de imágenes que asegura la sensibilidad de detección.
8. Prueba de presión hidrostática: Cada tubo de acero se somete a pruebas en una máquina hidrostática para garantizar que cumple con los requisitos de presión estándar.
9. Biselado: Los extremos de los tubos se mecanizan para cumplir con las dimensiones de biselado requeridas.
10. Inspección final: Se realizan ensayos por rayos X y ultrasonidos, así como inspecciones por partículas magnéticas, en los extremos de los tubos para detectar posibles defectos de soldadura.
11. Aceitado y marcado: Los tubos aprobados se aceitan para protegerlos contra la corrosión y se marcan según los requisitos del cliente.