Proceso de fabricación de tuberías soldadas en espiral
Keywords: proceso de fabricación de tubería soldada en espiral, flujo del proceso de tubería en espiral, tubería SSAW
Qué es la tubería soldada en espiral?
La tubería soldada en espiral se fabrica mediante el conformado en espiral de una banda de acero para darle forma tubular y la soldadura de las juntas mediante el proceso de arco sumergido. La banda se alimenta con un ángulo de conformado específico, lo que permite producir tuberías de gran diámetro a partir de bobinas relativamente estrechas. Este tipo de tubería también se conoce comúnmente como tubería SSAW (por sus siglas en inglés: *Spiral Submerged Arc Welded Pipe*).
Las tuberías soldadas en espiral se utilizan principalmente en líneas de transporte de petróleo y gas natural. Las especificaciones se expresan indicando el diámetro exterior y el espesor de pared. Dependiendo de la aplicación, la soldadura puede realizarse por una o por ambas caras. Todas las tuberías terminadas deben cumplir con las normas exigidas en cuanto a pruebas hidrostáticas, resistencia a la tracción de la soldadura y comportamiento ante el doblado en frío.
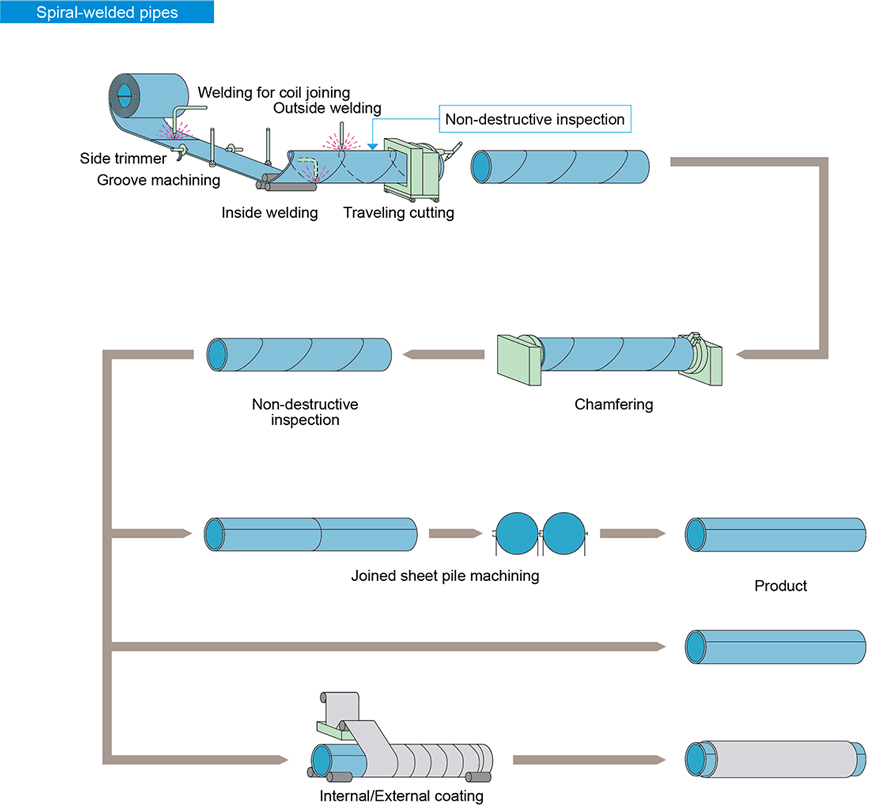
Proceso de fabricación de tubería soldada en espiral
El proceso de fabricación de tubería soldada en espiral consta de cuatro etapas principales:
|
Etapa
|
Pasos Clave
|
|
1. Preparación de Materias Primas
|
Inspección de bobinas, nivelación de flejes, fresado, pre-doblado
|
|
2. Conformado y Soldadura
|
Conformado en espiral, control de holgura de soldadura, soldadura SAW interior y exterior
|
|
3. Inspección y Ensayo
|
UT en línea, rayos X, prueba de presión hidrostática
|
|
4. Acabado y Entrega
|
Corte por plasma, inspección inicial, mecanizado de extremos de tubería
|
Etapa 1: Preparación de la materia prima
(1) Inspección de la materia prima
Las materias primas son la bobina de fleje, el alambre de soldadura y el fundente. Deben someterse a estrictas inspecciones físicas y químicas antes de su utilización.
(2) Soldadura a tope del fleje
Los extremos (inicio y final) del fleje se unen a tope mediante soldadura por arco sumergido de hilo simple o doble; asimismo, se emplea soldadura automática por arco sumergido para reparaciones tras el conformado del tubo de acero.
(3) Nivelación, fresado y precurvado
Antes del conformado, el fleje se somete a procesos de nivelación, recorte, cepillado, limpieza superficial, transporte y precurvado.
Etapa 2: Conformado y soldadura
(4) Control del transporte del fleje
Se utiliza un manómetro de contacto eléctrico para controlar la presión de los cilindros situados a ambos lados del sistema de transporte, garantizando así un avance fluido del fleje.
(5) Conformado en espiral
Se aplica un método de conformado por rodillos con control externo o interno.

(6) Control de la abertura de soldadura
El dispositivo de control de la abertura de soldadura se utiliza para garantizar que dicha abertura cumpla con los requisitos de soldadura; asimismo, se controlan estrictamente el diámetro de la tubería, el grado de desalineación y la propia abertura de soldadura.
(7) Soldadura por arco sumergido interior y exterior
Tanto la soldadura interna como la externa se realizan mediante el método de arco sumergido (con uno o dos hilos) para asegurar parámetros de soldadura estables.
Etapa 3: Inspección y ensayos
(8) Ensayo ultrasónico en línea
Todas las costuras soldadas se inspeccionan mediante un equipo automático de detección de defectos por ultrasonidos continuo y en línea, lo que garantiza una cobertura del 100 % de ensayos no destructivos (NDT) en las soldaduras en espiral. Si se detecta un defecto, el sistema emite una alarma y aplica una marca automáticamente; esto permite a los operarios ajustar los parámetros del proceso en cualquier momento para corregir el defecto con prontitud.
(11) Reexaminación de defectos
Las secciones de la soldadura que presenten marcas del sistema de detección ultrasónica continua deben someterse a una reexaminación manual mediante ultrasonidos y rayos X. Si se confirma la existencia de defectos, tras la reparación, las piezas deben someterse nuevamente a ensayos no destructivos hasta verificar que los defectos han sido eliminados.
(12) Inspección por rayos X de la unión en T
Se inspeccionan mediante radiografía (televisión o película de rayos X) tanto la soldadura a tope de la banda de acero como la unión en T donde esta intersecta con la soldadura en espiral.
(13) Prueba de presión hidrostática
Cada tubo de acero se somete a una prueba de presión hidrostática con sellado radial. La presión y la duración de la prueba son controladas estrictamente por un sistema computarizado de ensayo hidrostático. Los parámetros de la prueba se registran e imprimen automáticamente.
Etapa 4: Acabado y entrega
(9) Corte por plasma
Se utiliza una máquina de corte por plasma de aire para seccionar el tubo de acero en unidades individuales.
(10) Sistema de inspección inicial
Tras el corte en unidades individuales, cada lote de tubos debe someterse a un riguroso sistema de inspección inicial. Este proceso verifica las propiedades mecánicas, la composición química, el estado de fusión de las soldaduras, la calidad superficial de los tubos y los ensayos no destructivos para garantizar que el proceso de fabricación cumple con los estándares de calidad. Solo entonces se autoriza la producción oficial. (14) Mecanizado de los extremos de la tubería
El extremo de la tubería se mecaniza para controlar con precisión la perpendicularidad de la cara del extremo, el ángulo del bisel y el talón (o borde romo).
Características del proceso de tubería soldada en espiral:
a. Deformación uniforme y baja tensión residual
Durante el proceso de conformado, la deformación de la placa de acero es uniforme, la tensión residual es baja y no se producen arañazos en la superficie. La tubería de acero en espiral resultante ofrece mayor flexibilidad en cuanto a dimensiones y especificaciones de diámetro y espesor de pared, especialmente en la producción de tuberías de pared gruesa de alta calidad y tuberías de pared gruesa de diámetros pequeños a medianos.
b. Calidad de soldadura superior
Gracias al uso de tecnología avanzada de soldadura por arco sumergido de doble cara, la soldadura se realiza en la posición óptima; esto minimiza defectos como la desalineación, la desviación de la soldadura y la penetración incompleta, facilitando el control de la calidad de la soldadura.
c. Inspección de calidad al 100 %
Se realiza una inspección de calidad del 100 % en las tuberías de acero, lo que permite supervisar y controlar eficazmente todo el proceso de producción y garantizar la calidad del producto.
d. Monitorización de datos en tiempo real
Todos los equipos de la línea de producción cuentan con capacidad de conexión en red con el sistema informático de adquisición de datos para permitir la transmisión de información en tiempo real, permitiendo que la sala de control central supervise los parámetros técnicos del proceso de producción.
Métodos de apilado y precauciones para tuberías soldadas en espiral
1. Apilado por especificaciones: Las tuberías de diferentes especificaciones y materiales deben apilarse por separado para evitar mezclas y corrosión por contacto.
2. Base seca y nivelada: La superficie de apilado debe estar elevada, ser firme y plana para evitar la humedad y la deformación. Para almacenamiento en exteriores, se deben utilizar soportes de madera o listones de piedra en la base.
3. Control de la altura de apilado: El apilado manual no debe superar los 1,2 m; el apilado mecánico no debe superar los 1,5 m. El ancho de la pila no debe exceder los 2,5 m.
4. Mantenimiento de pasillos de acceso: Los pasillos de inspección deben tener un ancho mínimo de 0,5 m; los pasillos de acceso deben tener entre 1,5 y 2,0 m, dependiendo del equipo de transporte utilizado.
5. Protección contra la flexión: Las tuberías deben colocarse rectas y la superficie de apilado debe tener una ligera inclinación para facilitar el drenaje.
SSAW vs. LSAW: Diferencias clave
|
Elemento
|
SSAW (Espiral)
|
LSAW (Recto)
|
|
Materia Prima
|
Bobina de fleje de acero
|
Placa de acero
|
|
Método de Conformado
|
Conformado en espiral
|
Prensado UOE/JCOE
|
|
Longitud de Soldadura
|
Más larga
|
Más corta
|
|
Flexibilidad de Tamaño
|
Alta
|
Media
|
|
Aplicación Típica
|
Gran diámetro, espesor de pared medio
|
Alta presión, pared gruesa
|
Por qué elegir a HSCO para tuberías de acero SSAW?
Hunan Standard Steel Co., Ltd (HSCO) es un fabricante y proveedor líder de tuberías de acero al carbono (sin costura y soldadas), que suministra una amplia variedad de tipos, grados, diámetros y longitudes de tubería a diversos sectores industriales.
● 12 líneas de producción modernas de SSAW con una capacidad anual de 400.000 a 500.000 toneladas
● Diámetro exterior: 219 mm - 3620 mm | Espesor de pared: 5,0 mm - 25,4 mm | Grado de acero: L245-X80
● Certificaciones API 5L, ISO 9001 y CE
● Pruebas de ultrasonido (UT), rayos X e hidrostáticas al 100 % en cada tubería
Contáctenos
Solicite una cotización o hable con nuestro equipo técnico sobre sus necesidades de tuberías de acero SSAW.
Recursos relacionados:
● Tabla de dimensiones de tuberías de acero SSAW
● Material de tubería de acero anticorrosiva con revestimiento 3PE
● Proceso de fabricación de tuberías de acero LSAW
● ERW vs. LSAW vs. SSAW: Cuál elegir?
 sales@hu-steel.com
 English
 Español