Qué es el conformado por empuje en caliente?
El conformado por empuje en caliente es el proceso de fabricación más utilizado para
codos sin costura. Es el método principal para conformar codos de acero al carbono y de acero aleado, y también se emplea para ciertas especificaciones de codos de acero inoxidable. Entre todos los
accesorios de tubería utilizados en sistemas de conducción, los codos representan la mayor proporción: alrededor del 80 %. Se seleccionan distintos procesos de conformado según el material y el espesor de pared de los codos, siendo el conformado por empuje en caliente la opción habitual para la mayoría de las aplicaciones industriales.
Este artículo se centra específicamente en el proceso de conformado por empuje en caliente. Para consultar una comparativa de los tres métodos de conformado más comunes (empuje en caliente, estampado y extrusión), le invitamos a leer nuestra guía detallada: ▶ [Comparativa de métodos de conformado de codos sin costura: empuje en caliente, estampado y extrusión].
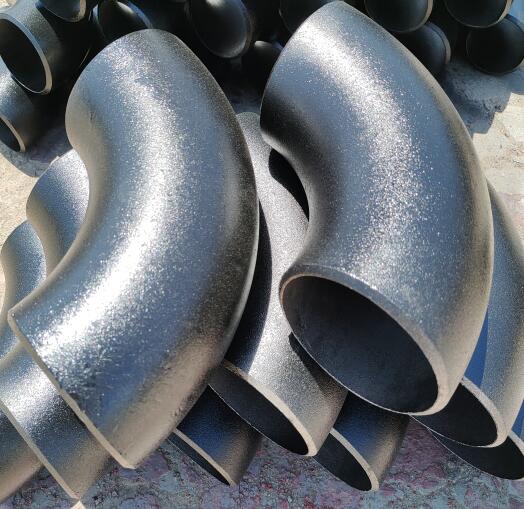
Cómo funciona el conformado por empuje en caliente?
El proceso de conformado por empuje en caliente utiliza una máquina especializada para el empuje de codos, un molde central (mandril) y un dispositivo de calentamiento. El tubo base se coloca sobre el mandril y es empujado hacia adelante por la máquina. A medida que avanza, el tubo se calienta, se expande y se curva simultáneamente, formando el codo en una única operación continua.
La configuración básica:
|
Componente
|
Función
|
|
Máquina de empuje
|
Proporciona la fuerza de avance que impulsa el tubo en bruto sobre el mandril
|
|
Molde central (mandril)
|
Controla la deformación del tubo en bruto y determina la forma y el diámetro finales
|
|
Dispositivo de calentamiento
|
Calienta el tubo en bruto hasta la temperatura de conformado requerida
|
|
Tubo en bruto
|
El material de partida — una sección de tubería sin costura con un diámetro menor que el codo terminado
|
Principio de deformación: por qué el espesor de pared permanece uniforme
La ventaja clave del conformado por empuje en caliente es su capacidad para producir codos con un espesor de pared uniforme. Esto se logra mediante un control preciso del flujo del metal durante la deformación.
El principio de conservación del volumen:
El diámetro del tubo base (o preforma) se determina según la ley de que el volumen del material metálico permanece invariable antes y después de la deformación plástica. El tubo base utilizado tiene un diámetro menor que el del codo acabado.
Cómo funciona la compensación:
A medida que el tubo se empuja sobre el mandril, el metal en el arco interior (la parte interna de la curva) se comprime. Este metal comprimido fluye y compensa el adelgazamiento que se produce en el arco exterior (la parte externa de la curva) debido a la expansión. El resultado es un codo cuyo espesor de pared permanece esencialmente uniforme en toda su extensión.
Esta es la diferencia fundamental entre el conformado por empuje en caliente y el conformado por estampación. En la estampación, no hay exceso de metal para compensar el estiramiento en el arco exterior, por lo que el espesor de la pared en esa zona se reduce aproximadamente un 10 %.
Métodos de calentamiento para el conformado por empuje en caliente
El método de calentamiento utilizado en el conformado por empuje en caliente depende de los requisitos del producto y de la fuente de energía disponible. Entre los métodos habituales se incluyen:
|
Método de calentamiento
|
Descripción
|
Aplicación típica
|
|
Calentamiento por inducción de media frecuencia
|
La bobina de calentamiento (simple o múltiple) rodea el tubo en bruto; control preciso de la temperatura
|
Método más común para codos de acero al carbono y acero aleado
|
|
Calentamiento por inducción de alta frecuencia
|
Similar a la media frecuencia pero con mayor velocidad de calentamiento
|
Utilizado para codos de diámetro pequeño o de pared delgada
|
|
Calentamiento por llama
|
La llama de gas calienta directamente el tubo en bruto
|
Utilizado cuando el calentamiento por inducción no está disponible
|
|
Calentamiento en horno de reverbero
|
El tubo en bruto se calienta en un horno antes del empuje
|
Utilizado para requisitos específicos del producto o condiciones energéticas
|
La elección del método de calentamiento influye en la velocidad de calentamiento y en la uniformidad de la temperatura y, en última instancia, en la calidad del codo conformado.
Características clave del conformado por empuje en caliente
|
Aspecto
|
Detalles
|
|
Espesor de pared
|
Uniforme — el metal del arco interior compensa el adelgazamiento del arco exterior
|
|
Eficiencia de producción
|
Alta — adecuada para producción continua y en masa
|
|
Acabado superficial
|
Bueno — apariencia lisa
|
|
Materiales aplicables
|
Acero al carbono, acero aleado y algunos aceros inoxidables
|
|
Rango de tamaño típico
|
DN15 a DN600 (más común)
|
|
Costo de utillaje
|
Moderado — menor que el estampado para grandes series de producción
|
Puntos de control de calidad para el conformado por empuje en caliente
Para garantizar la calidad de los codos fabricados mediante conformado por empuje en caliente, se deben verificar los siguientes puntos:
1. Uniformidad del espesor de pared: Verifique que el espesor de pared en el arco exterior cumpla con los requisitos de la norma. La norma ASME B16.9 limita la reducción del espesor de pared al 12,5 % del espesor nominal. Utilice un medidor de espesor por ultrasonidos, no un calibrador (pie de rey).
2. Temperatura de calentamiento: La temperatura de conformado debe estar dentro del rango adecuado para el material. Una temperatura demasiado baja puede provocar una plasticidad insuficiente y microfisuras; una temperatura demasiado alta puede causar crecimiento del grano y reducir la tenacidad.
3. Calidad superficial: Inspeccione la presencia de grietas, pliegues o arañazos en las superficies interior y exterior.
4. Precisión dimensional: Verifique la distancia de centro a extremo, el diámetro exterior y el ángulo según la
norma ASME B16.9.
5. Tratamiento térmico: Confirme que se ha realizado el tratamiento térmico requerido (normalizado o recocido para acero al carbono, tratamiento de solubilización para acero inoxidable).
Por qué el conformado por empuje en caliente es el método preferido
El conformado por empuje en caliente se ha convertido en el método predominante para la producción de codos sin costura por varias razones:
1. Espesor de pared uniforme: El mecanismo de compensación garantiza un espesor de pared constante, lo cual es fundamental para la contención de presión.
2. Alta eficiencia de producción: La operación continua lo hace adecuado para la producción en masa.
3. Buen acabado superficial: Los codos conformados presentan una apariencia lisa con defectos mínimos.
4. Amplia compatibilidad de materiales: Funciona bien con acero al carbono, acero aleado y algunos grados de acero inoxidable.
5. Rentabilidad: Para series de producción medianas y grandes, el costo por codo es menor que en los procesos de estampado o extrusión.
Preguntas frecuentes
P1: Cuál es la diferencia entre el conformado por empuje en caliente y el conformado por estampación?
R: El conformado por empuje en caliente produce codos con un espesor de pared uniforme, ya que el metal del arco interior compensa el adelgazamiento en el arco exterior. El conformado por estampación no cuenta con dicha compensación, por lo que el arco exterior se adelgaza aproximadamente un 10 %. Además, el conformado por empuje en caliente es más rápido y más adecuado para la producción en masa.
P2: Qué materiales se pueden conformar mediante empuje en caliente?
R: El conformado por empuje en caliente se utiliza principalmente para
codos de acero al carbono y acero aleado. También es adecuado para ciertas especificaciones de
codos de acero inoxidable. Para codos de acero inoxidable de pared delgada que requieren alta precisión, puede preferirse el conformado por extrusión.
P3: Cuál es el rango de tamaño típico para los codos fabricados mediante conformado en caliente por empuje?
R: El conformado en caliente por empuje se utiliza principalmente para codos en un rango de DN15 a DN600. Para diámetros mayores (superiores a DN600), pueden emplearse otros métodos, como la soldadura de placas intermedias.
P4: Cómo se controla la temperatura de calentamiento durante el conformado en caliente por empuje?
R: La temperatura de calentamiento depende del material que se esté conformando. Para el acero al carbono, el rango típico de temperatura de conformado es de aproximadamente 750 °C a 950 °C. La temperatura se supervisa y controla durante todo el proceso para garantizar una calidad constante.
Conclusión
El conformado en caliente por empuje es el método más común y rentable para fabricar codos sin costura. Su capacidad para lograr un espesor de pared uniforme, sumada a una alta eficiencia de producción y un buen acabado superficial, lo convierte en la opción preferida para codos de acero al carbono y acero aleado en la mayoría de las aplicaciones industriales. Para comparar todos los métodos de conformado, consulte nuestra guía general. Para conocer dimensiones específicas, remítase siempre a las tablas de la norma ASME B16.9.
Más información:
● Codo sin costura de acero al carbono: Normas y selección
● Guía de selección y clasificación de presión para codos de tubería
● Dimensiones y tamaños de codos ASME B16.9: Codos de radio largo y corto
● Selección de materiales y aplicación de codos de tubería sales@hu-steel.com
 English
 Español