Cómo se fabrican los codos sin costura?
Un
codo sin costura es un accesorio de tubería utilizado para cambiar la dirección del flujo de fluidos en un sistema de tuberías. Entre todos los accesorios utilizados en estos sistemas, los codos representan la mayor proporción, aproximadamente el 80 %. A diferencia de los
codos soldados, que se fabrican uniendo dos o más piezas, los codos sin costura se forman a partir de una única pieza de tubo sin costura; esto elimina las juntas de soldadura y, por tanto, proporciona una mayor resistencia y una mejor capacidad para soportar la presión.
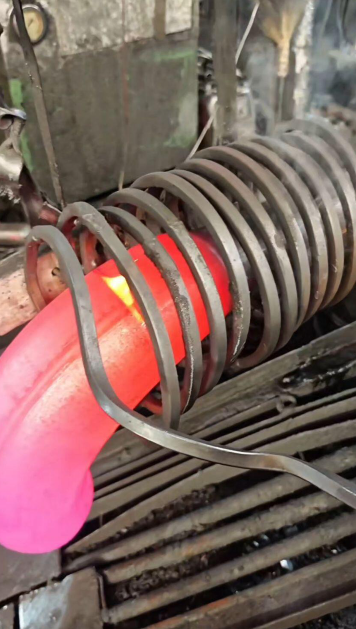
Se seleccionan diferentes procesos de conformado según el material y el espesor de pared del codo. El método utilizado influye directamente en la uniformidad del espesor de pared, las propiedades mecánicas, el acabado superficial y el coste del codo. Esta guía compara los tres métodos de conformado más habituales en las plantas de fabricación:
conformado por empuje en caliente, conformado por estampación y conformado por extrusión.
1. Conformado por empuje en caliente: el método más común
El conformado por empuje en caliente es el método más utilizado para fabricar
codos sin costura de acero al carbono y de acero aleado. También se emplea para algunos codos de acero inoxidable.
Cómo funciona:
Se coloca un tubo base (con un diámetro ligeramente inferior al del codo acabado) sobre un mandril. El tubo se calienta mediante bobinas de inducción y es empujado hacia adelante por una máquina empujadora. A medida que avanza sobre el mandril, el tubo se expande y se curva simultáneamente para adoptar la forma del codo.
Por qué se mantiene uniforme el espesor de pared:
El diámetro del tubo base es menor que el del codo acabado. Al empujar el tubo sobre el mandril, el metal del arco interior se comprime y fluye para compensar el adelgazamiento que se produce en el arco exterior debido a la expansión. Este principio de conservación del volumen es lo que confiere al conformado por empuje en caliente su característica uniformidad en el espesor de pared.
Características clave:
|
Aspecto
|
Detalles
|
|
Espesor de pared
|
Uniforme — el metal del arco interior se empuja para compensar el adelgazamiento del arco exterior
|
|
Eficiencia de producción
|
Alta — adecuada para producción continua y en masa
|
|
Acabado superficial
|
Bueno — apariencia lisa
|
|
Materiales aplicables
|
Acero al carbono, acero aleado y algunos aceros inoxidables
|
|
Rango de tamaño típico
|
DN15 a DN600 (más común)
|
Por qué se prefiere: El conformado por empuje en caliente produce codos con un espesor de pared uniforme y buenas propiedades mecánicas a un costo relativamente bajo, lo que lo convierte en la opción estándar para la mayoría de las aplicaciones de tuberías industriales.
2. Conformado por estampación: para lotes pequeños y tamaños especiales
El conformado por estampación es un método más antiguo que ha sido sustituido en gran medida por el conformado por empuje en caliente para la producción en masa. Sin embargo, todavía se utiliza para la producción de lotes pequeños, codos de pared gruesa o tamaños especiales en los que el conformado por empuje en caliente no resulta económico.
Cómo funciona:
Se coloca una pieza de tubería en bruto en un molde. Los moldes superior e inferior se cierran y una prensa comprime la pieza, obligándola a fluir por el espacio existente entre los moldes interior y exterior para formar el codo.
Características clave:
|
Aspecto
|
Detalles
|
|
Espesor de pared
|
Desigual — el arco exterior se adelgaza aproximadamente un 10% debido al estiramiento
|
|
Eficiencia de producción
|
Menor — adecuada para lotes pequeños
|
|
Acabado superficial
|
Aceptable pero no tan bueno como el conformado por empuje en caliente
|
|
Materiales aplicables
|
Acero al carbono, acero aleado, acero inoxidable
|
|
Rango de tamaño típico
|
Diámetros pequeños a medianos, paredes gruesas o delgadas
|
Cuándo utilizarlo: El conformado por estampado es una opción práctica cuando el volumen de producción es bajo, el espesor de pared queda fuera del rango adecuado para el conformado por empuje en caliente o las dimensiones requeridas no son estándar.
3. Conformado por extrusión: Para codos de acero inoxidable de pared delgada
El conformado por extrusión es un método de mayor precisión, utilizado habitualmente para
codos de acero inoxidable de pared delgada y otras aplicaciones que requieren alta precisión.
Funcionamiento:
Se coloca un tubo en bruto en una matriz exterior de precisión. Un mandril interior accionado hidráulicamente empuja el material a través del espacio existente entre las matrices interior y exterior, provocando que fluya y adquiera la forma del codo.
Características principales:
|
Aspecto
|
Detalles
|
|
Espesor de pared
|
Uniforme — estrictamente controlado
|
|
Eficiencia de producción
|
Menor — no adecuada para producción en masa
|
|
Acabado superficial
|
Excelente — superficie lisa y brillante
|
|
Materiales aplicables
|
Acero inoxidable, cobre y otros materiales de pared delgada
|
|
Rango de tamaño típico
|
Diámetros pequeños a medianos, paredes delgadas
|
Cuándo usarlo: El conformado por extrusión es preferible cuando se requiere alta precisión dimensional y un acabado superficial liso, especialmente para codos de acero inoxidable utilizados en aplicaciones alimentarias, farmacéuticas o de alta pureza.
Comparación de métodos de conformado
|
Elemento de comparación
|
Conformado por empuje en caliente
|
Conformado por estampado
|
Conformado por extrusión
|
|
Uniformidad del espesor de pared
|
Buena
|
Aceptable (el arco exterior se adelgaza ~10%)
|
Excelente
|
|
Eficiencia de producción
|
Alta
|
Baja
|
Baja
|
|
Acabado superficial
|
Bueno
|
Aceptable
|
Excelente
|
|
Costo de utillaje
|
Moderado
|
Alto (moldes grandes)
|
Alto (matrices de precisión)
|
|
Mejor para
|
Producción en masa de codos de acero al carbono/aleado
|
Lotes pequeños, paredes gruesas/delgadas
|
Acero inoxidable de pared delgada, alta precisión
|
|
Materiales típicos
|
Acero al carbono, acero aleado
|
Acero al carbono, acero aleado, inoxidable
|
Acero inoxidable, cobre
|
Cómo elegir el método de conformado adecuado?
La elección del método de conformado depende de varios factores:
1. Material: Los codos de acero al carbono y de acero aleado suelen conformarse mediante empuje en caliente. Los codos de acero inoxidable pueden conformarse por empuje en caliente, estampado o extrusión, dependiendo del espesor de pared y de los requisitos de precisión.
2. Espesor de pared: El conformado por empuje en caliente es adecuado para espesores de pared estándar. El estampado se utiliza a menudo para paredes muy gruesas o muy delgadas. La extrusión es la opción preferida para acero inoxidable de pared delgada.
3. Volumen de producción: Para grandes cantidades, el conformado por empuje en caliente es el método más económico. Para lotes pequeños o tamaños no estándar, el estampado puede resultar más práctico.
4. Requisitos de precisión: Si son fundamentales unas tolerancias dimensionales estrictas y una superficie lisa, la extrusión es la mejor opción.
5. Coste: El conformado por empuje en caliente ofrece el mejor equilibrio entre calidad y coste para la mayoría de las aplicaciones. El estampado y la extrusión suelen ser más costosos por unidad, pero pueden ser necesarios para cumplir requisitos específicos.
Otros métodos de conformado
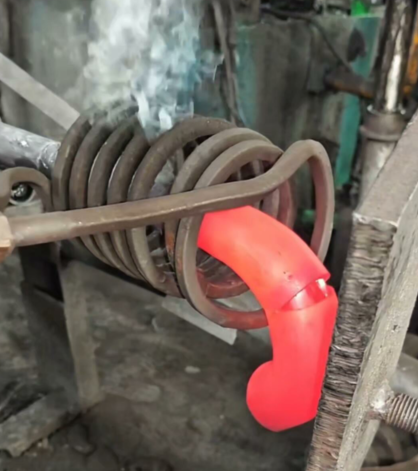
Soldadura de medias secciones (para diámetros grandes): Se prensan dos medias secciones de codo a partir de chapa de acero y luego se sueldan entre sí. Este método se utiliza habitualmente para codos de tamaño superior a DN700, donde el conformado por empuje en caliente no resulta práctico debido a limitaciones de tamaño.
Este método no es un proceso de conformado sin costura; produce un codo soldado con dos costuras longitudinales. Se menciona aquí para mayor exhaustividad, ya que a veces se utiliza para codos de diámetro muy grande cuando el conformado sin costura no es viable.
△ Necesita seleccionar el tamaño de codo adecuado para su proyecto? → [Ver la tabla completa de dimensiones de codos ASME B16.9]
Puntos de control de calidad para codos sin costura
Independientemente del método de conformado, se recomiendan las siguientes verificaciones de calidad:
1. Espesor de pared: Comprobar si hay adelgazamiento en la curvatura exterior. Las normas suelen limitar la reducción del espesor de pared al 12,5 % del espesor nominal. Utilice un medidor de espesor por ultrasonidos, no un calibre.
2. Ovalidad: La sección transversal del codo debe mantenerse circular dentro de las tolerancias especificadas.
3. Defectos superficiales: Inspeccionar en busca de grietas, pliegues o arañazos.
4. Dureza: Verificar que la dureza se encuentre dentro del rango especificado para el material.
5. Tratamiento térmico: Confirmar que se ha realizado el tratamiento térmico requerido (normalizado, recocido o tratamiento de solubilización).
Conclusión
Los codos sin costura se fabrican principalmente de tres formas: conformado por empuje en caliente, estampado y extrusión. Cada método tiene su aplicación específica.
El conformado por empuje en caliente es el método preferente para codos de acero al carbono y acero aleado; es rápido, uniforme y rentable. El estampado se utiliza cuando se requieren lotes pequeños o tamaños no estándar que no pueden producirse mediante empuje en caliente. La extrusión es la opción elegida para acero inoxidable de pared delgada, donde la precisión y el acabado superficial son prioritarios.
La elección del método depende del material, el espesor de pared, el volumen de producción, las necesidades de precisión y el presupuesto. Para la mayoría de los trabajos, el conformado por empuje en caliente ofrece el mejor equilibrio entre calidad y coste. Para conocer las dimensiones exactas, consulte la tabla de tamaños de codos ASME B16.9.
Leer más:
●
Codo sin costura de acero al carbono: Normas y selección
●
Guía de selección y clasificación de presión para codos de tubería
●
Dimensiones y tamaños de codos ASME B16.9: Codos de radio largo y corto sales@hu-steel.com
 English
 Español