En las
tuberías ERW, el mayor riesgo no reside en el cuerpo de acero, sino en la soldadura longitudinal. Si bien las tuberías ERW ofrecen una excelente precisión dimensional y una alta eficiencia de producción, pueden presentar defectos —como la «falta de fusión»— que son de naturaleza planar e invisibles desde la superficie; estos defectos pueden superar una prueba hidrostática convencional, pero fallar posteriormente bajo las condiciones de presión operativa.
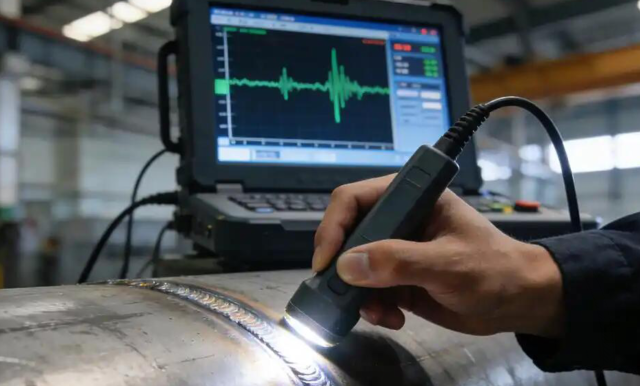
Por este motivo, la inspección por ultrasonidos (UT) al 100 % es obligatoria en una línea de producción ERW moderna.
Tipos de defectos en tuberías ERW
Los defectos de soldadura afectan a la tubería de dos formas principales:
● Defectos planares (fisuras, falta de fusión): discontinuidades planas que provocan una concentración severa de tensiones bajo carga. Son la causa principal de las fracturas frágiles a bajas tensiones en los cordones de soldadura.
● Defectos volumétricos (poros, inclusiones de escoria): aunque es menos probable que provoquen fisuras inmediatas, reducen el área de la sección transversal efectiva y la resistencia de la soldadura.
Cuatro aplicaciones de ensayos por ultrasonidos (UT) en la producción de tuberías ERW
Los ensayos por ultrasonidos (UT) se emplean en cuatro etapas críticas para detectar defectos antes del envío:
1. UT en línea de la banda de acero (antes del conformado).
2. UT en línea del cordón de soldadura (inmediatamente después de la soldadura y la eliminación de la rebaba).
3. UT fuera de línea del cordón de soldadura (después de la prueba hidrostática y el biselado).
4. UT manual de los extremos de la tubería (para cubrir zonas ciegas).
UT en línea de la banda de acero
Antes del conformado, la banda debe inspeccionarse para detectar laminaciones. El sistema utiliza transductores de doble elemento acoplados mediante una película de agua para detectar discontinuidades paralelas a la superficie de la chapa. Dado que los bordes de la chapa formarán posteriormente el cordón de soldadura, las normas exigen una cobertura del 100 % de dichos bordes, lo que generalmente se logra aumentando el número de transductores.
Inspección por ultrasonidos (UT) en línea de la costura de soldadura
Esta etapa, que se lleva a cabo inmediatamente después de la soldadura y la eliminación de la rebaba, consta de dos componentes:
● Verificación de la eliminación de la rebaba: Se emplean técnicas de escaneo tipo A (A-scan) o tipo B (B-scan) para confirmar que la rebaba interna se ha eliminado por completo. (El B-scan ofrece una representación visual intuitiva y en tiempo real del perfil interno de la soldadura).
● Detección de defectos: Un palpador angular introduce ondas sonoras que, al refractarse en la superficie del tubo, generan ondas transversales (de corte) en el espesor de la pared, permitiendo así detectar defectos en la soldadura. Dado que el tubo se encuentra a una temperatura elevada, se utilizan transductores resistentes a altas temperaturas mediante un sistema de inmersión localizada en agua.
Inspección por ultrasonidos (UT) fuera de línea e inspección de los extremos del tubo
Tras la prueba hidrostática, se realiza un escaneo automatizado por ultrasonidos a lo largo de toda la soldadura para detectar defectos tanto en la propia soldadura como en la zona afectada térmicamente (HAZ). No obstante, los sistemas automatizados presentan "zonas ciegas" en los extremos de los tubos; por ello, es necesario realizar una inspección manual complementaria. La inspección de los extremos abarca la costura de soldadura, así como posibles laminaciones y defectos axiales o circunferenciales en el metal base.
Selección de los parámetros del proceso de inspección por ultrasonidos (UT)
Si bien la inspección automatizada (mediante palpadores tipo rueda o por inmersión) ofrece una gran velocidad, la inspección manual resulta necesaria para determinar con precisión el tamaño de los defectos. Para garantizar una detección fiable, es preciso calibrar parámetros clave:
Selección del ángulo de refracción
En la inspección por ultrasonidos de soldaduras ERW (soldadura por resistencia eléctrica), se utiliza la incidencia oblicua de ondas longitudinales para generar ondas transversales. Para ello, deben cumplirse dos requisitos fundamentales:
1. Generar ondas transversales puras tanto en el metal base como en la soldadura.
2. Asegurar que el haz de ondas transversales recorra la superficie interna del tubo.
El límite inferior para el ángulo de refracción es de 33,2°. El límite superior varía en función de la relación entre el radio interior y el radio exterior (r/R). Un ángulo de refracción de 45° en la pared interna proporciona una alta sensibilidad ante defectos que afloran a la superficie.
Selección de la frecuencia de inspección
El rango de frecuencias abarca de 0,5 a 10 MHz. Para los tubos ERW, el intervalo óptimo en la práctica se sitúa entre 2,5 y 5 MHz. ¿Por qué?
● Sensibilidad: Una mayor frecuencia permite detectar defectos más pequeños y mejora la resolución.
● Directividad del haz: Las frecuencias más altas implican longitudes de onda más cortas y una mejor directividad del haz, lo que facilita la localización precisa de los defectos. ● Compromiso (equilibrio): Una frecuencia demasiado alta aumenta la longitud del campo cercano e incrementa considerablemente la atenuación de la señal (debido a la dispersión y la absorción). Dado que el metal base y la zona afectada por el calor (ZAC) de los tubos soldados por resistencia eléctrica (ERW) presentan una estructura de grano fino, un rango de frecuencia de 2,5 a 5 MHz ofrece el mejor equilibrio.
Bloques de referencia
Normas como API 5L y GB/T 9711 exigen el uso de bloques de referencia que contengan reflectores artificiales para calibrar el equipo de ensayos por ultrasonidos (UT). Dependiendo de la norma específica y de la zona que se vaya a inspeccionar, estos reflectores pueden consistir en un orificio pasante de 3,2 mm de diámetro (para el cuerpo del tubo) o en una muesca de tipo N5/N10 (para el cordón de soldadura). El eco generado por estos reflectores establece el nivel de referencia del 100 % para evaluar los defectos reales en la soldadura.
Conclusión
Depender exclusivamente de una prueba hidrostática no es suficiente para garantizar la alta calidad de los tubos ERW. Al combinar ensayos por ultrasonidos (UT) en línea al 100 %, inspecciones manuales complementarias en los extremos de los tubos y una calibración precisa de los parámetros, los fabricantes pueden asegurar la integridad de la soldadura conforme a las normas API 5L.
 sales@hu-steel.com
 English
 Español